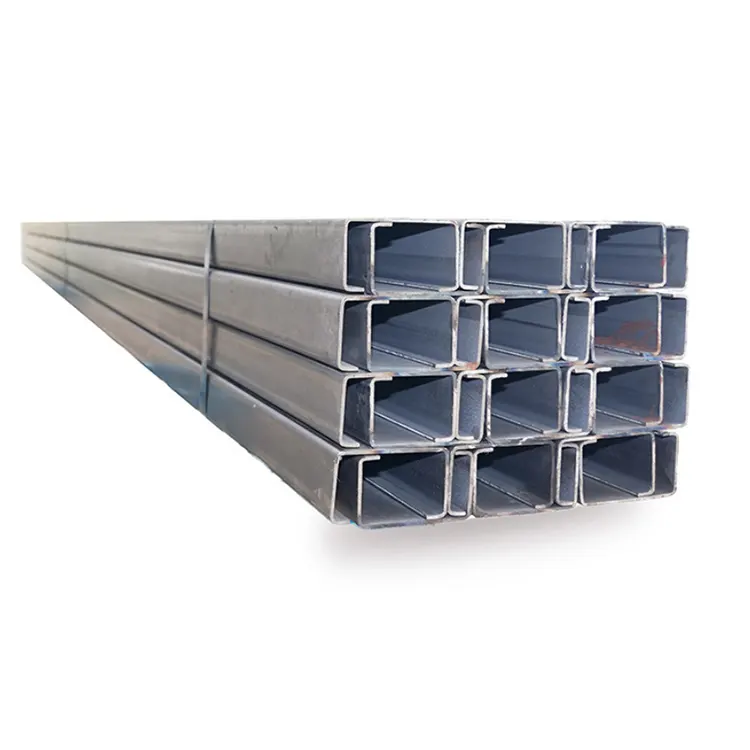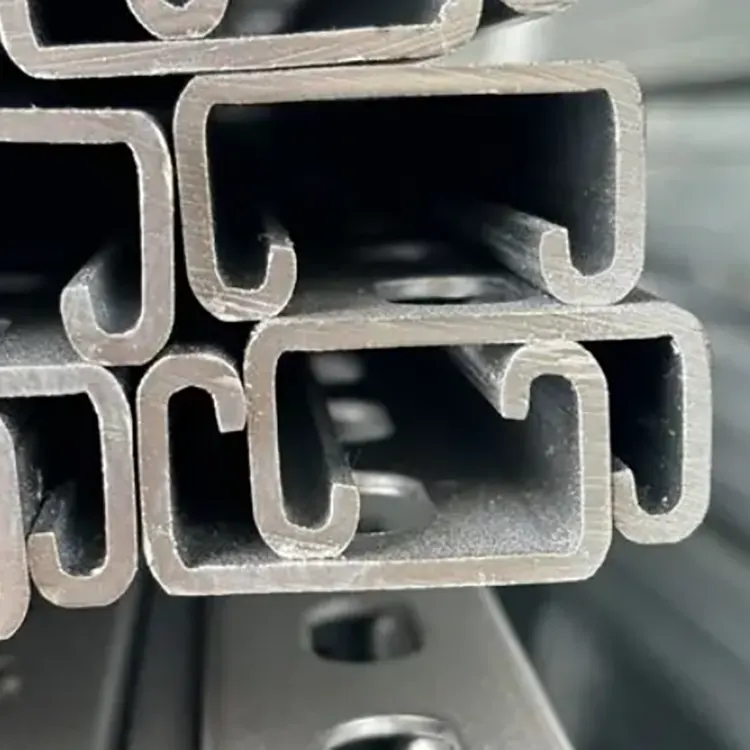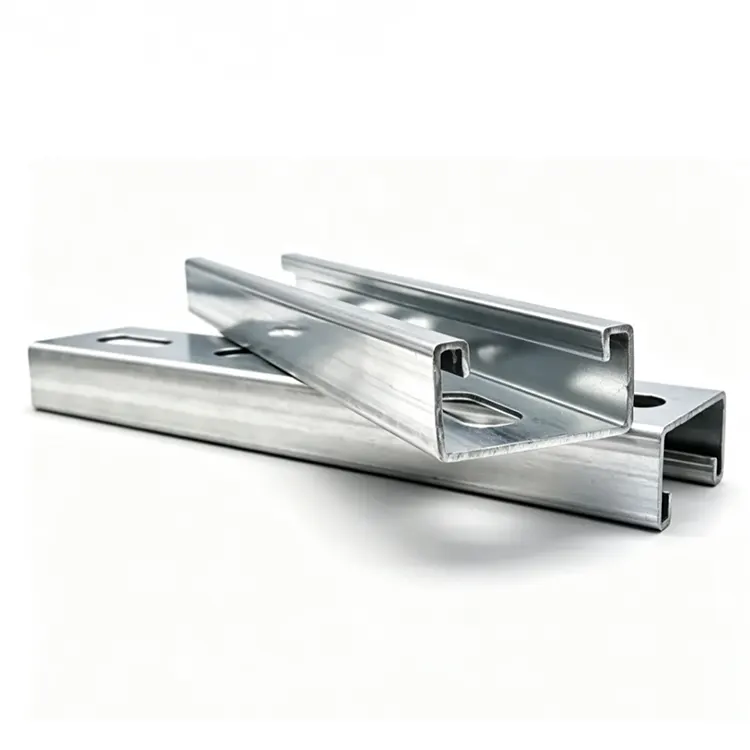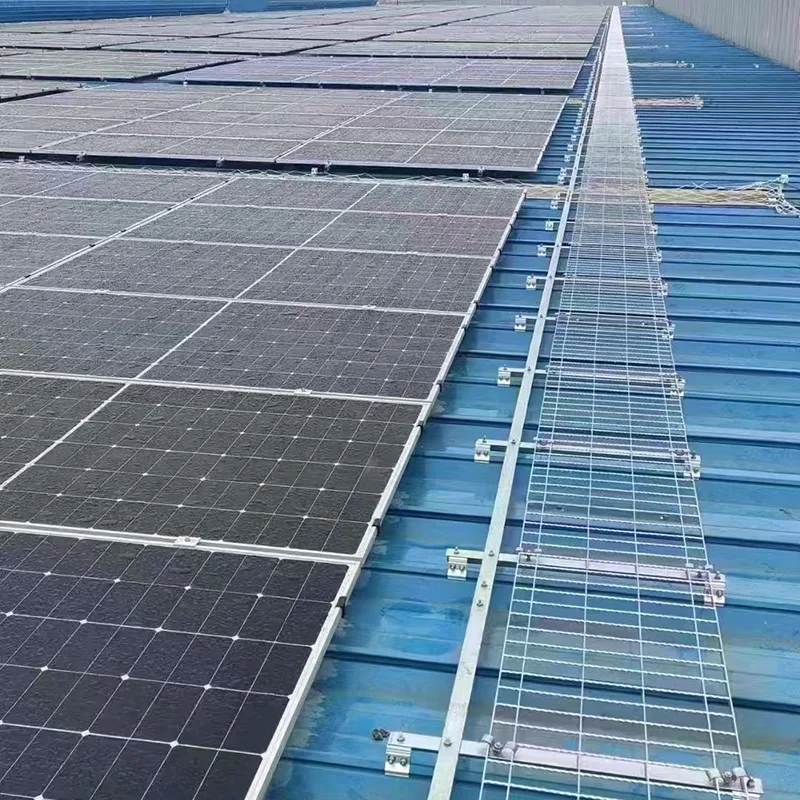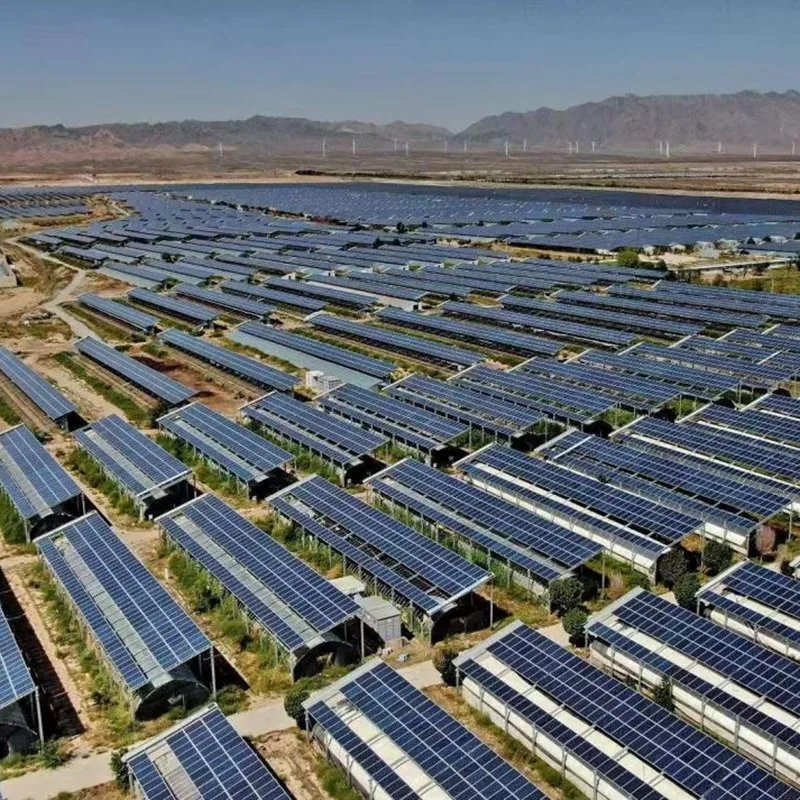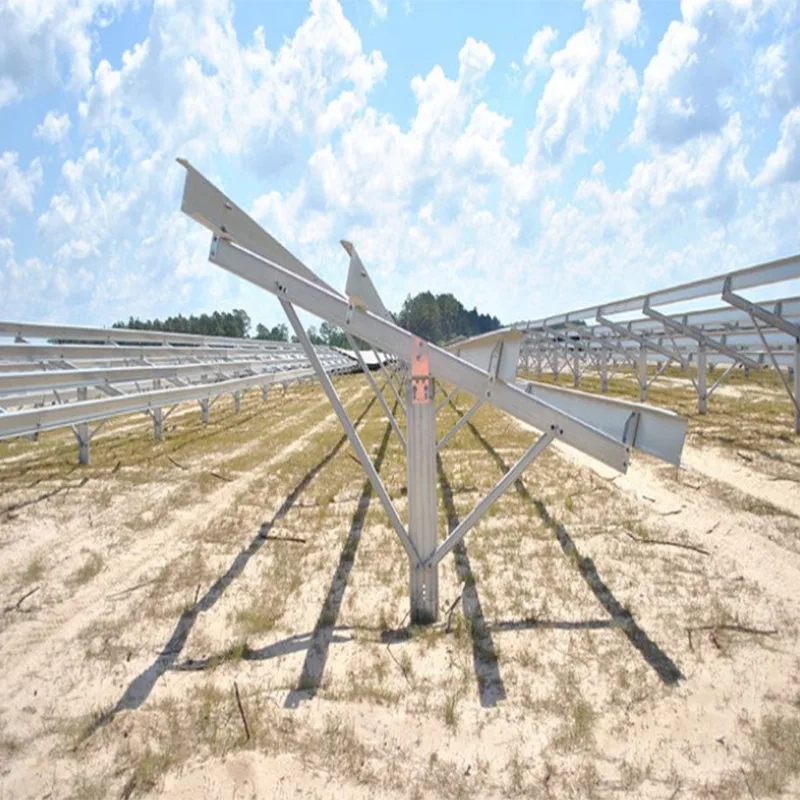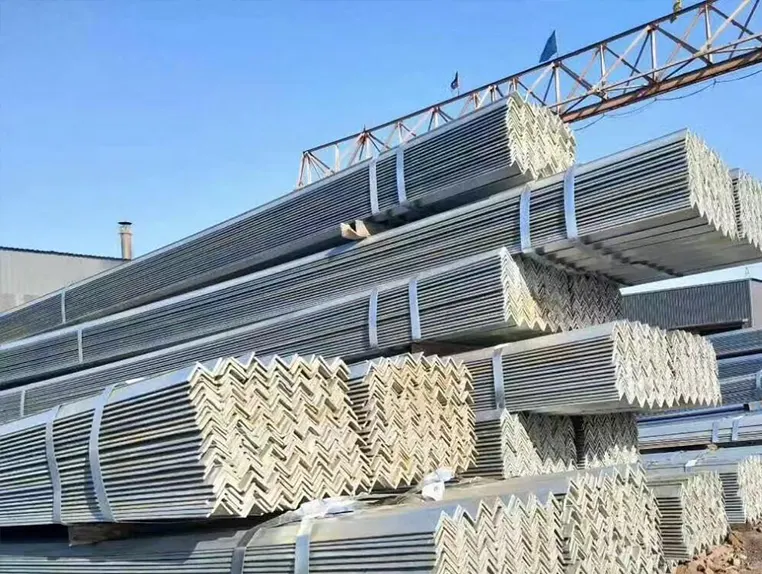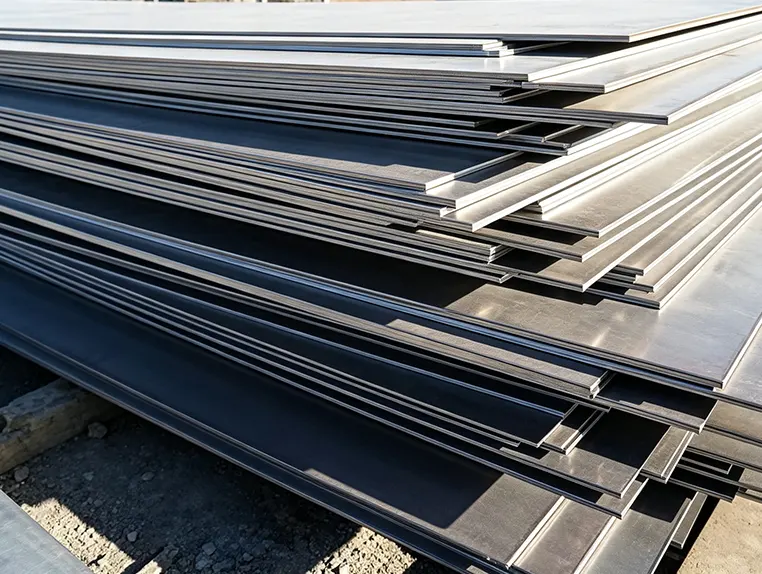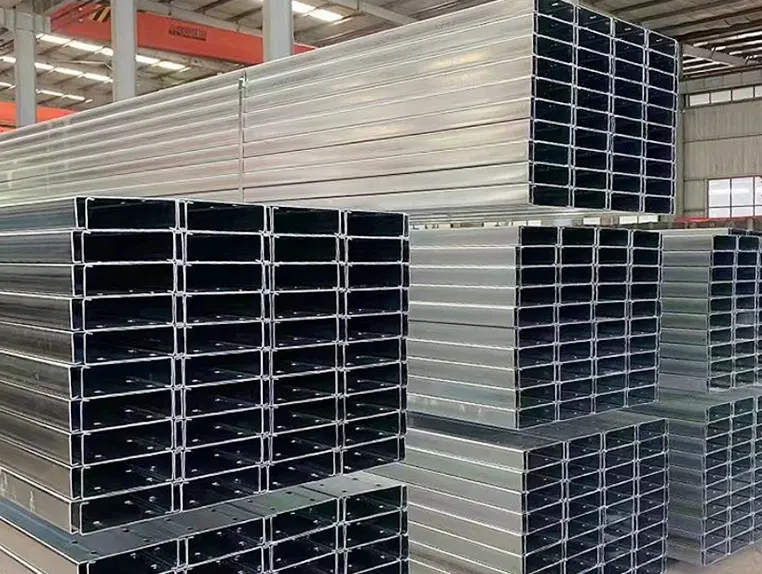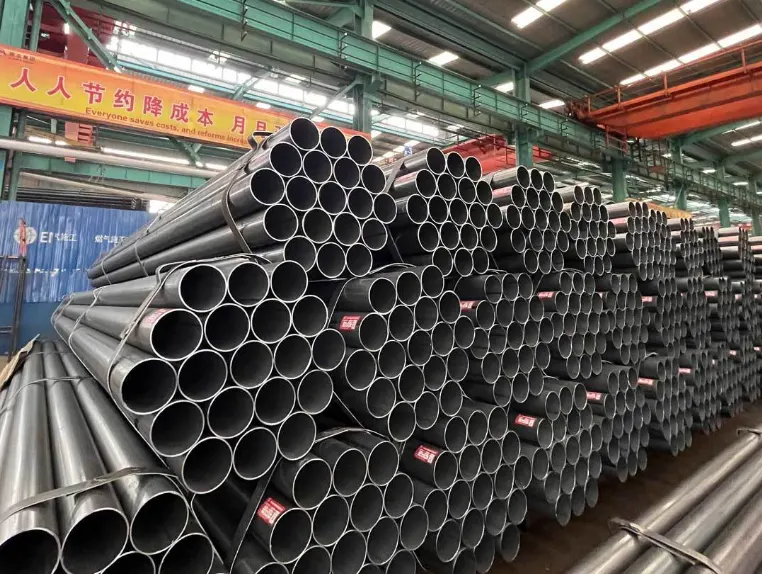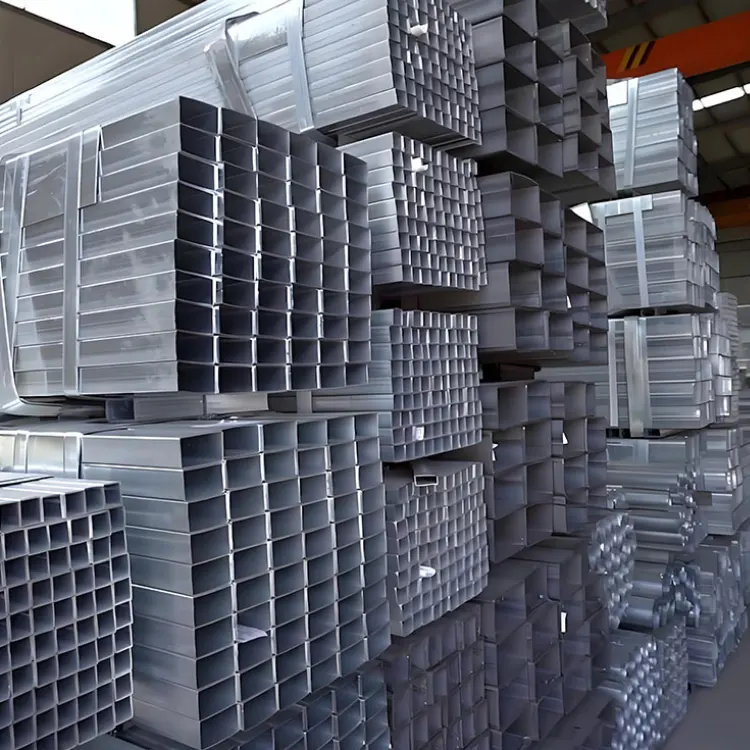
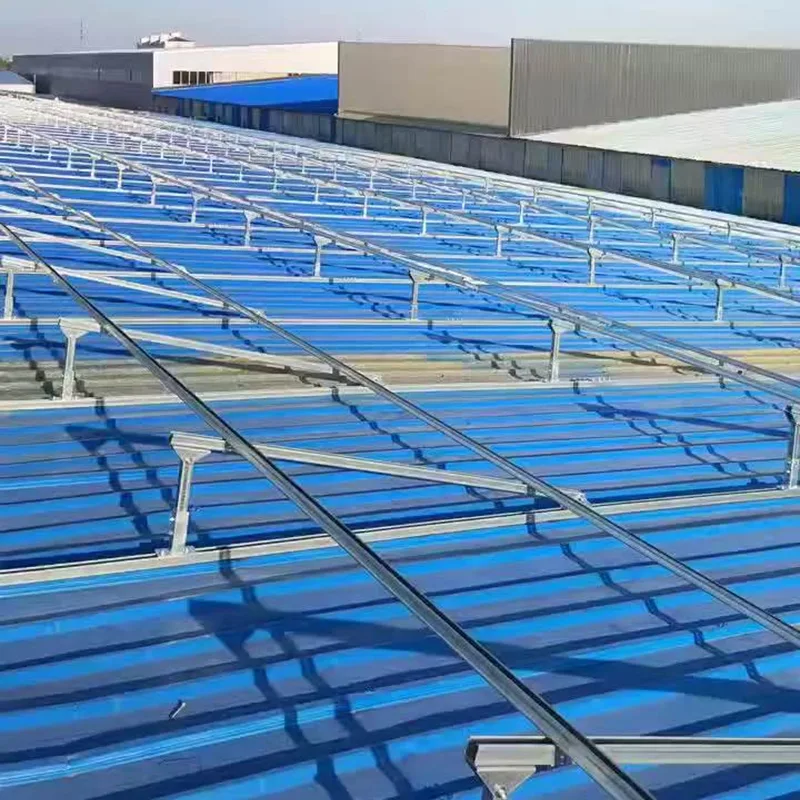
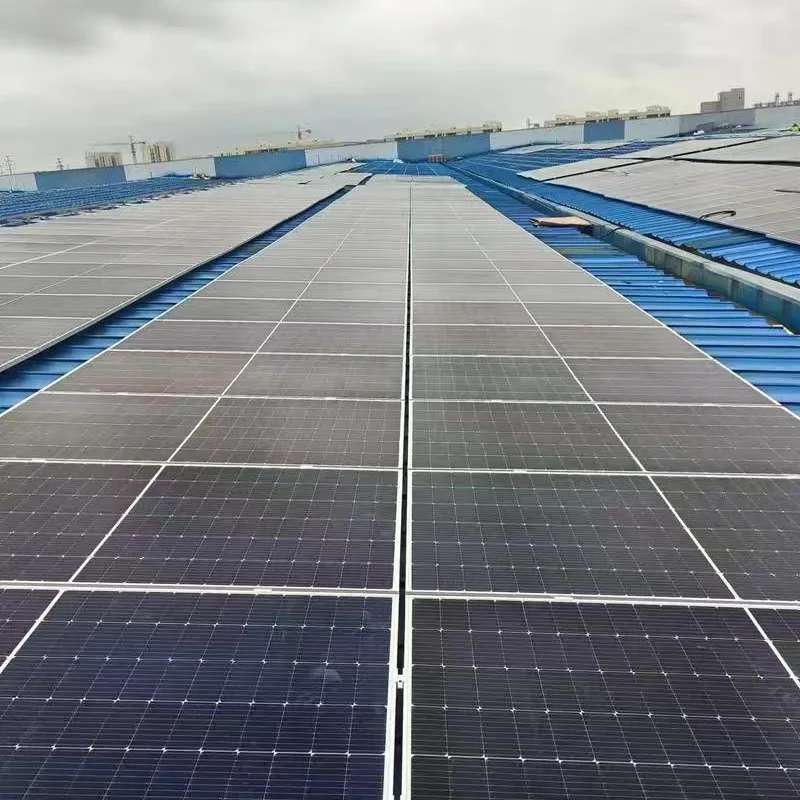
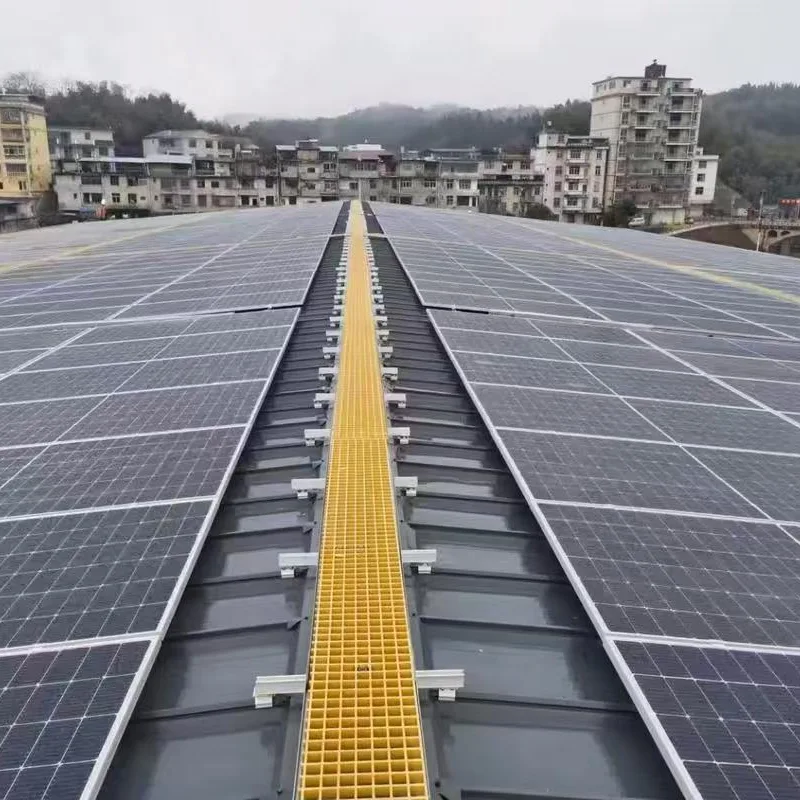
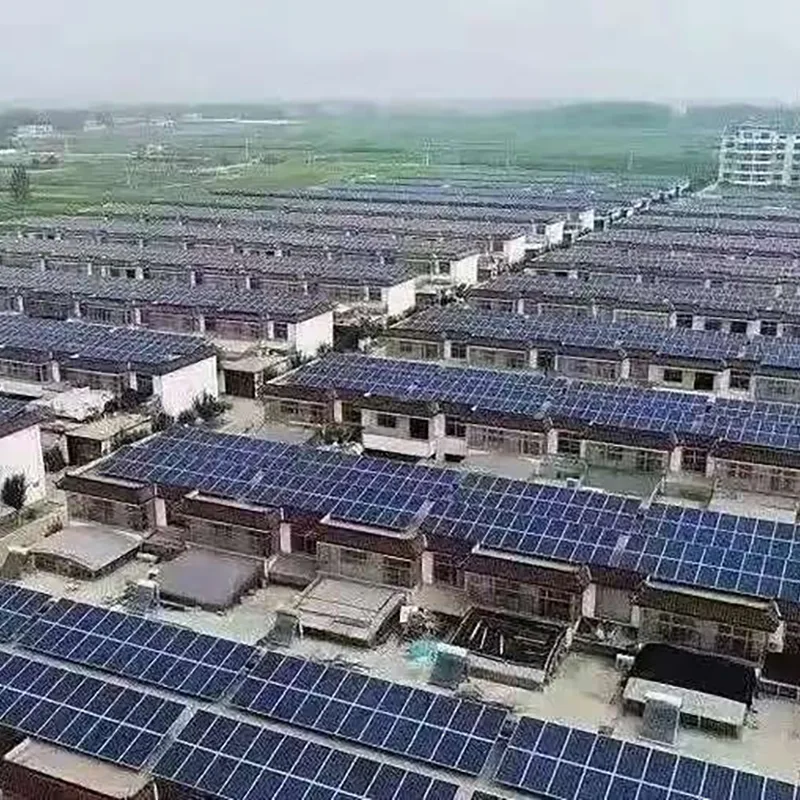
De varmgalvaniserede solcellemonteringsbeslag leveret af Shixinda er behandlet ved hjælp af højtemperatur varmgalvaniseringsprocessen. Zinklagets tykkelse er ensartet og opfylder standarderne, og korrosionsbestandigheden er fremragende. Saltspraymodstanden er langt bedre end almindelige galvaniserede produkter. De kan tilpasses komplekse og barske arbejdsforhold såsom kystområder med høj luftfugtighed og salt-alkali-land. Beslagene er parret med 8,8-kvalitets varmgalvaniserede fastgørelseselementer, og den overordnede anti-korrosionsydelse er forenet, og strukturen er stabil og fast. Sammenlignet med aluminiumslegeringsbeslag har Shixindas varmgalvaniserede fotovoltaiske beslag ekstremt høje omkostninger. Tonsprisen er kun en tredjedel af prisen for aluminiumslegering, hvilket muliggør installation med stort spænd og reducerer antallet af søjler. Produktet er praktisk at installere og har en stærk holdbarhed, hvilket reducerer kraftværkets konstruktions- og driftsomkostninger betydeligt. Med pålidelig kvalitet og enestående økonomiske fordele bruges den i vid udstrækning i forskellige fotovoltaiske ingeniørprojekter.
Stærk korrosionsbestandighed - Zinklagtykkelse 55-85 μm, vedhæftning når 0-grad, korrosionsbestandighed er 2-3 gange så høj som koldgalvanisering, velegnet til forskellige korrosive miljøer såsom kyst-, ørken-, industriområder osv.
Fremragende mekanisk ydeevne - Lavet af Q235/Q355 materialer, flydespænding 235-355 MPa, Q355 bæreevne er 30% højere end Q235, modstandsdygtig over for vind og sne og jordskælv, velegnet til store spændvidder og områder med kraftig vind.
Høj omkostningsydelse - Tonprisen er kun 4500-6000 yuan, cirka 1/3 af aluminiumslegering, design med stort spændvidde kan reducere antallet af søjler, og de samlede livscyklusomkostninger er de bedste.
Lang levetid - Normal brug i mere end 25 år, avancerede produkter holder op til 30-50 år, synkroniseret med levetiden for solcellemoduler, vedligeholdelsesfri.
Nem installation - Standardiseret hulboltforbindelse, intet behov for svejsning på stedet; specifikationer for flere tværsnit (C41/C60/C80), længde kan tilpasses, konstruktionseffektiviteten er høj.
Bredt anvendelige scenarier - Stærk vejrbestandighed, velegnet til alle scenarier såsom ørkener, kyster, industriområder og landbrugsdrivhuse, modstandsdygtig over for ultraviolette stråler, salt alkali og temperaturudsving.
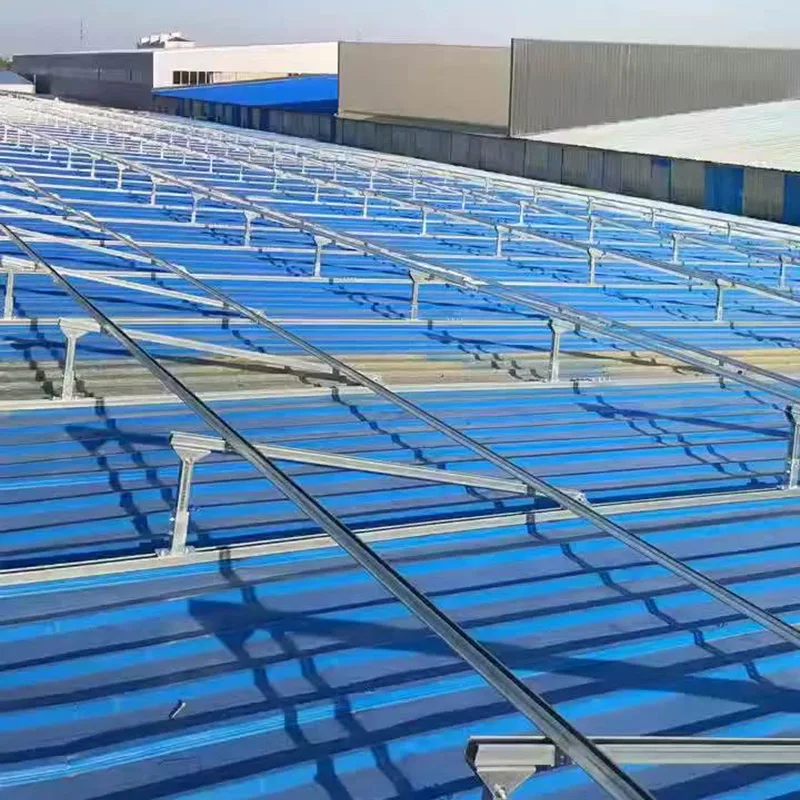
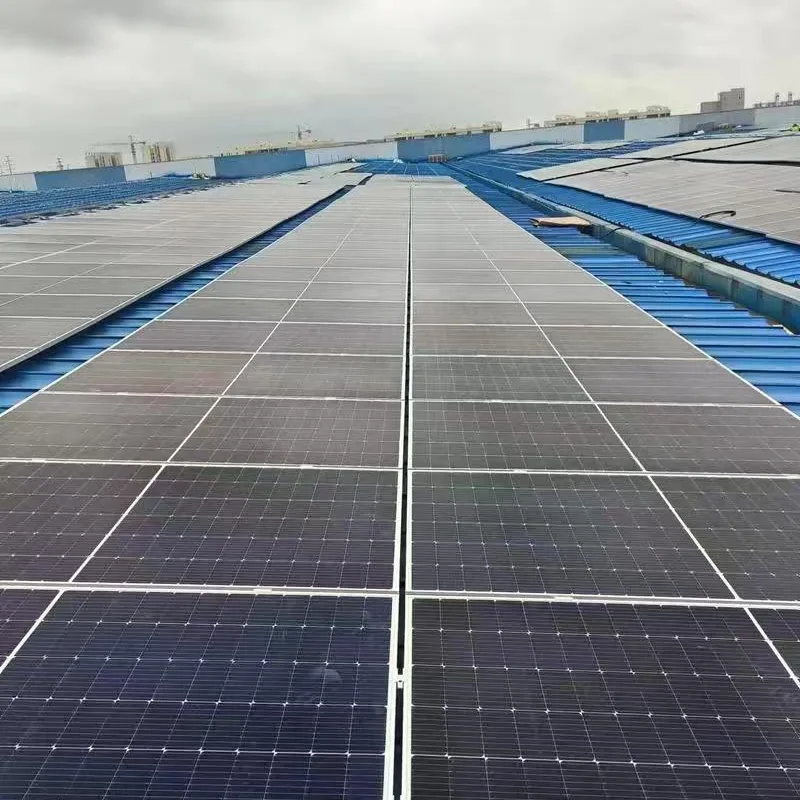
1. Installations- og brugsspecifikationer: Under installationen skal du strengt forbyde voldsom bank, skæring eller slibning af støtterne for at undgå at beskadige det varmgalvaniserede beskyttelseslag. Brug ensartede 8.8-kvalitet varmgalvaniserede fastgørelseselementer og forbyd brugen af almindelige bolte for at forhindre elektrokemisk korrosion. Følg nøje tegningsstandarderne for tilspændingsmoment for at undgå manglende installationer eller løs tilspænding, hvilket sikrer en afbalanceret samlet kraftfordeling og strukturel stabilitet af understøtningerne.
2.Daglig inspektion og vedligeholdelse: Kontroller regelmæssigt for deformation af støttekomponenterne, afskalning af belægningen og løsning af bolte. Ryd rettidigt op ophobet støv, snavs og saltrester. Især ved kystnære og salt-alkaliske forhold bør inspektionshyppigheden øges for at reducere erosionen af ætsende stoffer.
3. Reparationer og forbudte krav: Til beskadigede belægningsområder skal du bruge specielle zinkrige belægninger til rettidig reparation for at forhindre spredning af rust. Det er strengt forbudt at bore huller, svejse eller ændre understøtningens oprindelige struktur. Efter stærk vind, kraftig regn eller kraftig sne kræves særlige inspektioner af de vigtigste belastede dele for at sikre en langsigtet sikker, stabil og holdbar drift af de solcelleunderstøtninger.
Hvor lang er din leveringstid? Afhængigt af mængden af produkterne starter leveringerne normalt om cirka 5 dage.
Giver du prøver? Er det gratis eller opkrævet? Gratis prøver leveres, eksklusive forsendelsesomkostninger.
Inspektion af råmateriale - Inspicer Q235/Q355 kulstofkonstruktionsstålspolerne for overensstemmelse med parametre som flydespænding, trækstyrke og tykkelse
Aflæsning og nivellering - Rul stålspolen ud ved hjælp af en aflæsningsmaskine, og niveller den med en nivelleringsmaskine for at eliminere krølningsbelastning
Servofodning + stansning - Præcis fremføring med servomotor og online stansning af bolthuller, installationshuller osv. med høj hulpositionsnøjagtighed
Koldbøjningsformning - Kontinuerlig valsning med flere ruller for gradvist at bøje båndstålet til C-formet, U-formet osv. (såsom C41, C60, C80 specifikationer)
Korrektion og opretning - Udfør størrelseskorrektion og opretning på de dannede profiler
Skæring med fast længde - Skær i den indstillede længde ved hjælp af hydraulisk eller flyvende sav, med en glat snitkant
Affedtning og oliefjernelse - Læg i blød i et 50–60℃ alkalisk affedtningsmiddel i 10–15 minutter for at fjerne rullende olie og snavs, med standarden "vandfilmen brister ikke i 30 sekunder"
Vandvask (første gang) - Skyl med rent vand for at fjerne resterende affedtningsmiddel
Syrevask og rustfjernelse - Læg i blød i 15 % H2SO₄ (med korrosionsinhibitor) opløsning for at opløse overfladeoxid og rust, indtil en sølvgrå metalbase er blotlagt
Vandvask (anden gang) - Skyl med rent vand for at fjerne syre og urenheder
Nedsænkning i ekstra coatingmiddel - Nedsænkning i en 15%–25% NH₄Cl + 2,5%–3,5% ZnCl₂ vandig opløsning (ved 55–65℃, i 5–10 minutter), der danner en tynd saltfilm på overfladen for at forhindre rust, forbedre zinknedsænkning og eliminere manglende belægning
Tørring og varmebehandling - Tør arbejdsemnets overflade fugt fuldstændigt for at forhindre zinksprøjt under varmgalvanisering
Varmgalvanisering - Nedsænk emnet i 440–460℃ smeltet zink, hvor zinken reagerer med jernbasen for at danne en dobbeltlags anti-korrosionsstruktur af zink-jernlegeringslag + rent zinklag, med zinklagets tykkelse når 55–85μm
Sortering - Fjern overskydende zinkvæske, zinkknuder og grater fra overfladen
Køling - Vandkøling eller luftkøling for at størkne og stabilisere zinklaget
Passiveringsbehandling - Nedsænkning i passiveringsopløsning for at danne en passiveringsfilm på zinklagets overflade, hvilket yderligere forbedrer korrosionsbestandigheden og reducerer dannelsen af hvid rust
Skylning + Tørring - Skyl med rent vand og tør efter, færdiggør overfladebehandlingen
Kvalitetsinspektion - Test zinklagtykkelse (≥55μm), vedhæftning (gittertest 0-grad), overfladeplanhed, hulpositionsnøjagtighed, størrelsestolerance osv.
Emballage og opbevaring - Pak og etiket kategorisk, opbevares til forsendelse
Adresse
S213 Jinghai District, Tianjin City, Kina
Tlf