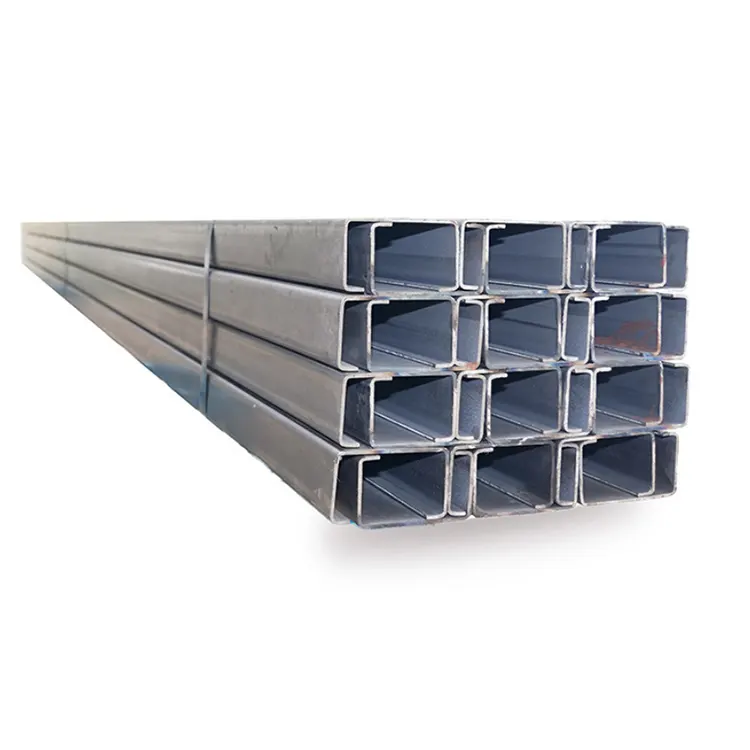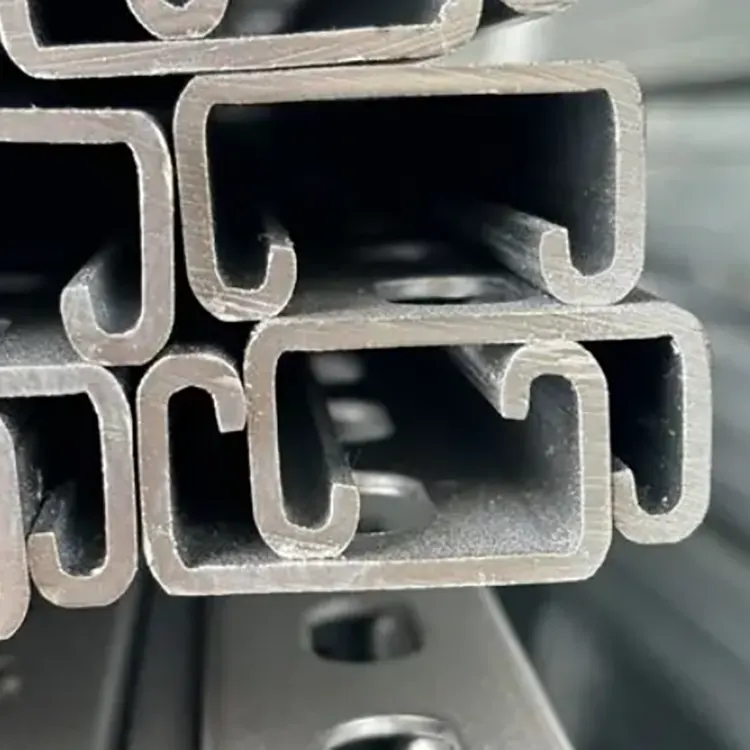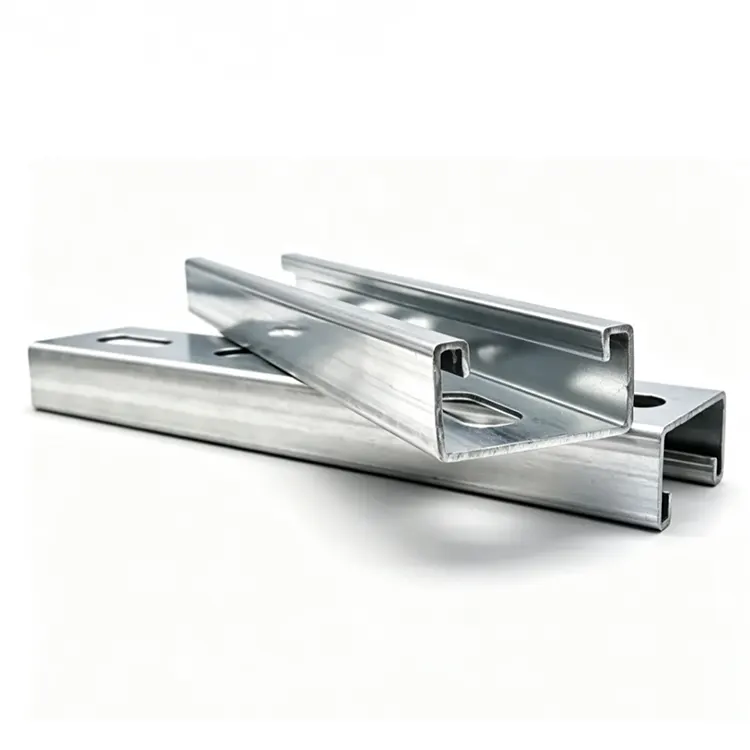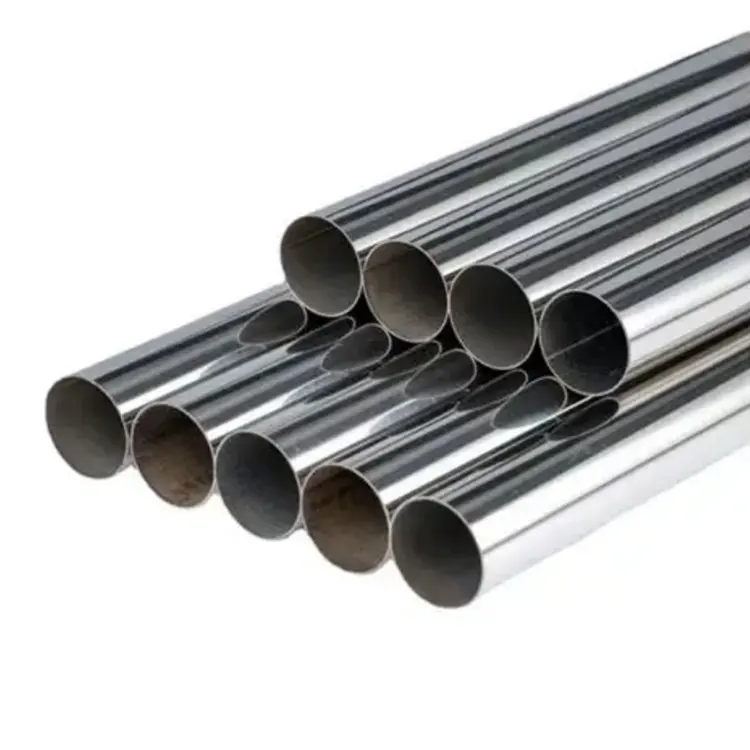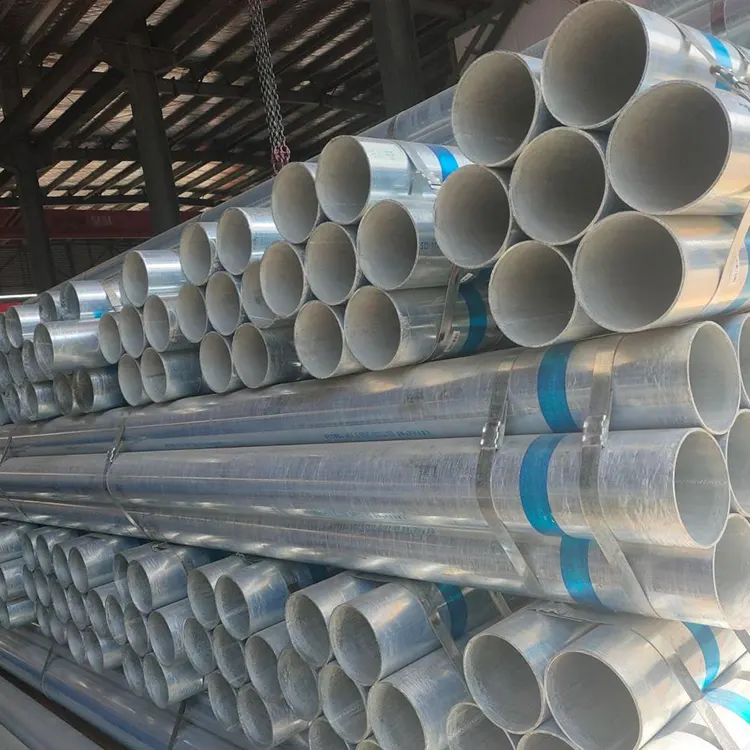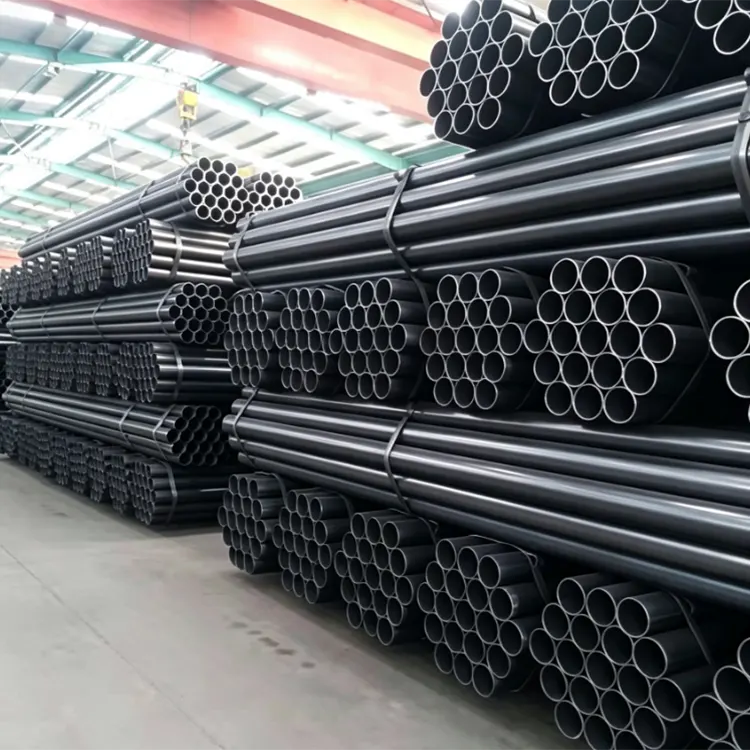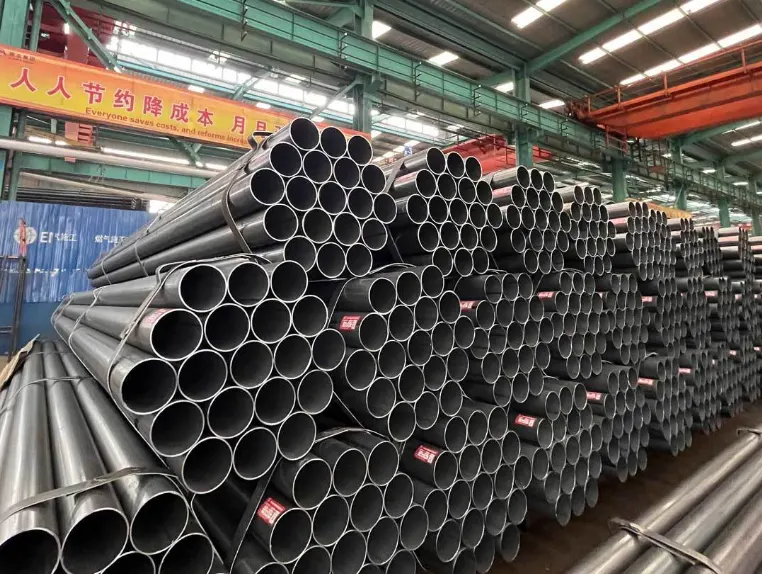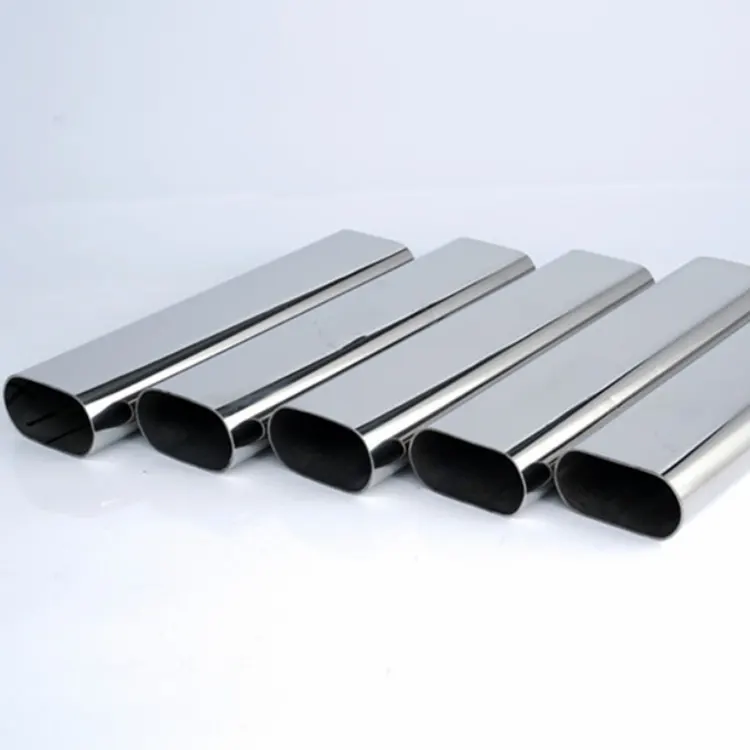
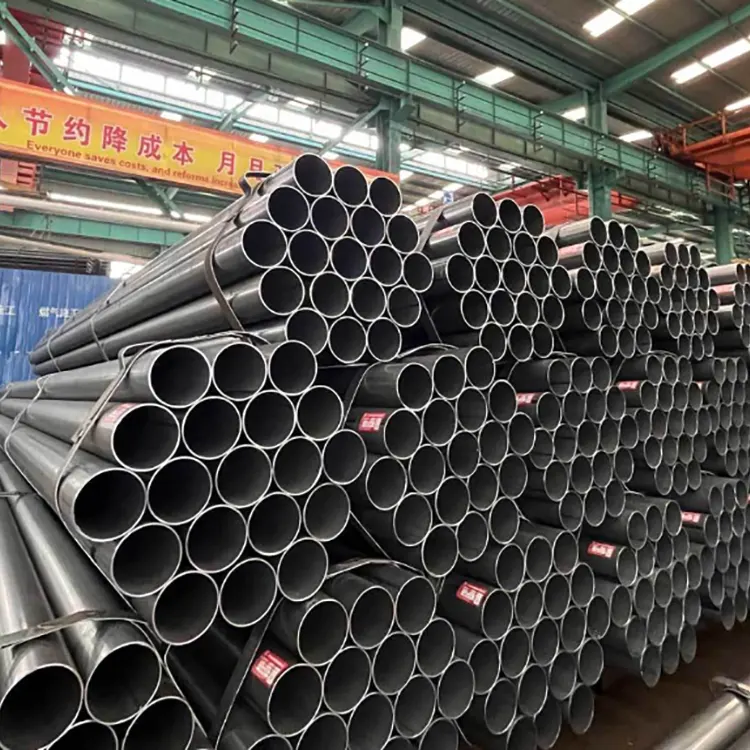
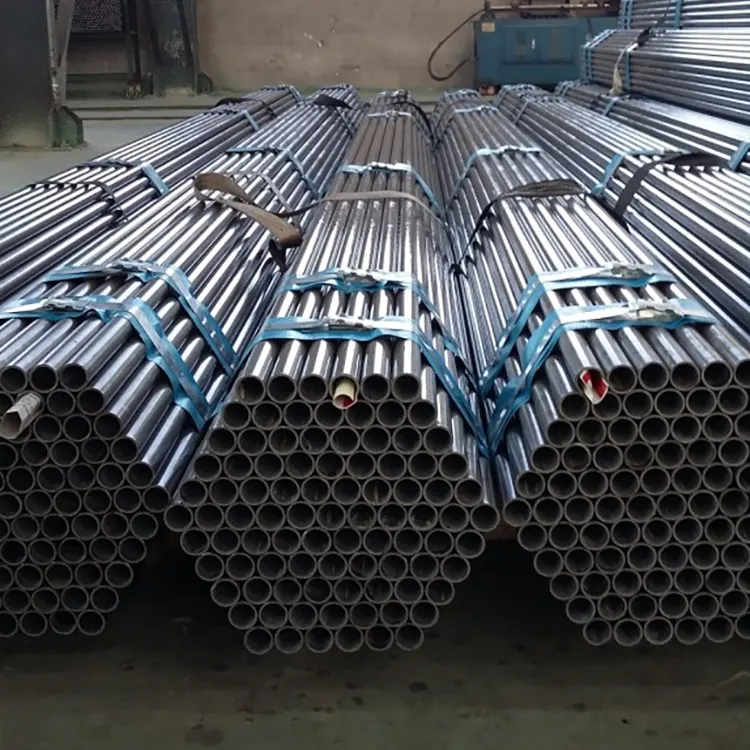
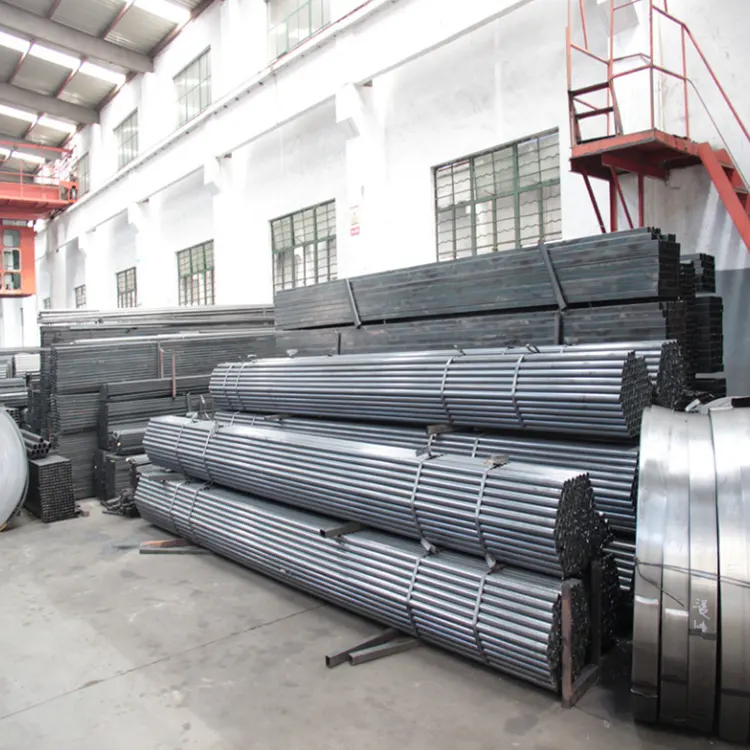
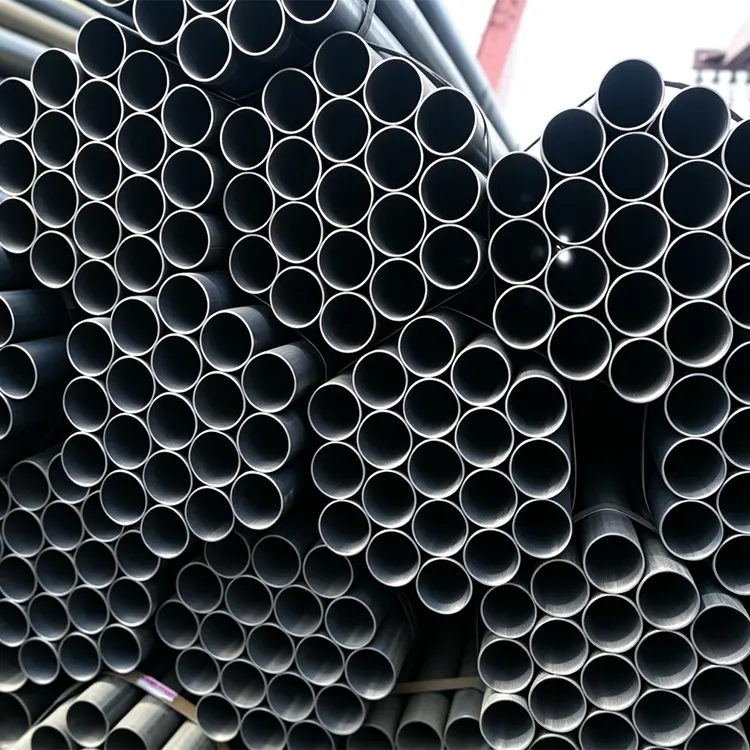
Når Xinlida Factory fremstiller dette svejsede stålrør, bruger det højkvalitets varmvalsede stålbånd som basismateriale og danner det gennem en automatiseret højfrekvent modstandssvejseproces. Stålstrimlerne er tæt bundet, den formende rundhed er standard, rørlegemet har høj rethed, og hele røret er fri for forvrængning, udbuling eller fejljusteringsfejl. Svejseprocessen er koncentreret i varme, formningshastigheden er hurtig, det varmepåvirkede område er minimalt, og der er ingen almindelige procesproblemer som f.eks. groft korndannelse eller svejserevner. Rørmaterialets samlede sejhed og duktilitet er samlet og stabilt, hvilket gør det særdeles velegnet til efterfølgende sekundær bearbejdning såsom bukning, skæring, boring, gevindskæring og affasning.
De indvendige og ydre vægge af det færdige rør er glatte og flade, uden ophobning af oxidskala eller buler og grater. Den indvendige diameter er i overensstemmelse med standarden. Installationen af rørfittings, flanger og samlinger har bedre tætningsevne, hvilket effektivt undgår lækagefarer under vandtransmission og ventilationsprocesser. Produktets mekaniske egenskaber er ensartede med stabil modstand mod tryk, bøjning og deformation. Under normale belastninger, vindtryk og jordsætningsforhold er det mindre sandsynligt, at strukturen deformeres, hvilket gør den velegnet til standardiserede byggeprojekter i stor skala.
Det kan klassificeres i to hovedkategorier baseret på brugsmiljøet: sortfarvede originale farvesvejsede rør og efterbehandling galvaniserede svejsede rør. De originale farvesvejsede rør er velegnede til indendørs tørre strukturer, midlertidige byggefaciliteter, udstyrsstativer og indvendige stålkonstruktioner; de galvaniseret-behandlede svejsede rør har gennemgået en overfladebeskyttende korrosionsforstærkning, er modstandsdygtige over for oxidation og vanddamperosion og kan bruges i lang tid i udendørs scenarier såsom udendørs, fugtige og ventilerede områder, hvilket reducerer hyppigheden af senere vedligeholdelse og renovering markant.
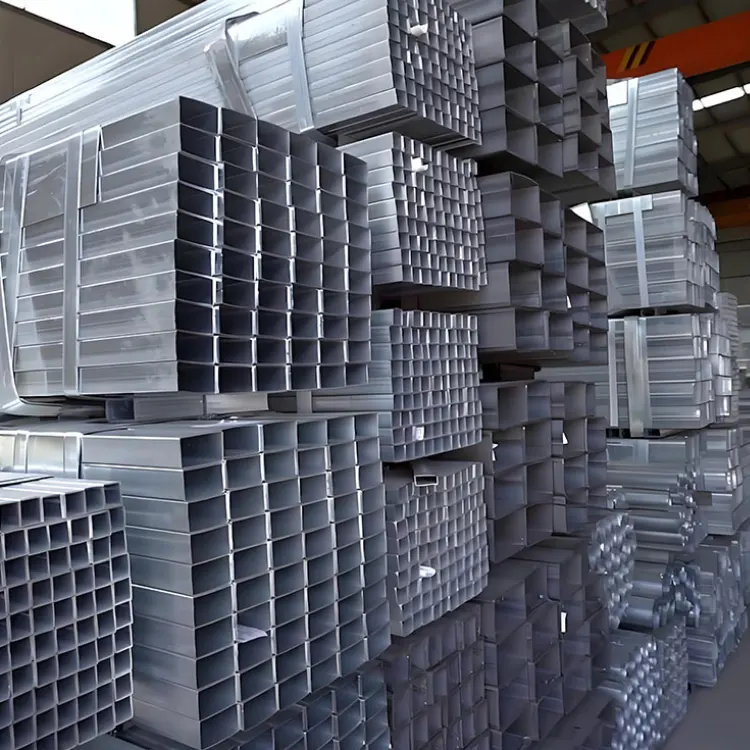
Svejset stålrør er velegnet til produktion af flere specifikationer og materialer med gradientegenskaber. Det dækker alt fra letvægts dekorative rør til mellemstore og tunge tekniske rør, der dækker en bred vifte af generelle scenarier såsom civilingeniør, udstyrsfremstilling, haverækværk, stålstruktur hjælpematerialer, rørledningslayout og midlertidig ingeniørstøtte. Sammenlignet med andre stålrør har højfrekvente svejsede rør stærk produktionsstabilitet, små specifikationstolerancer og fleksibel levering. De er det foretrukne materiale til at reducere omkostninger og øge effektiviteten ved ingeniørindkøb og til standardiseret konstruktion.
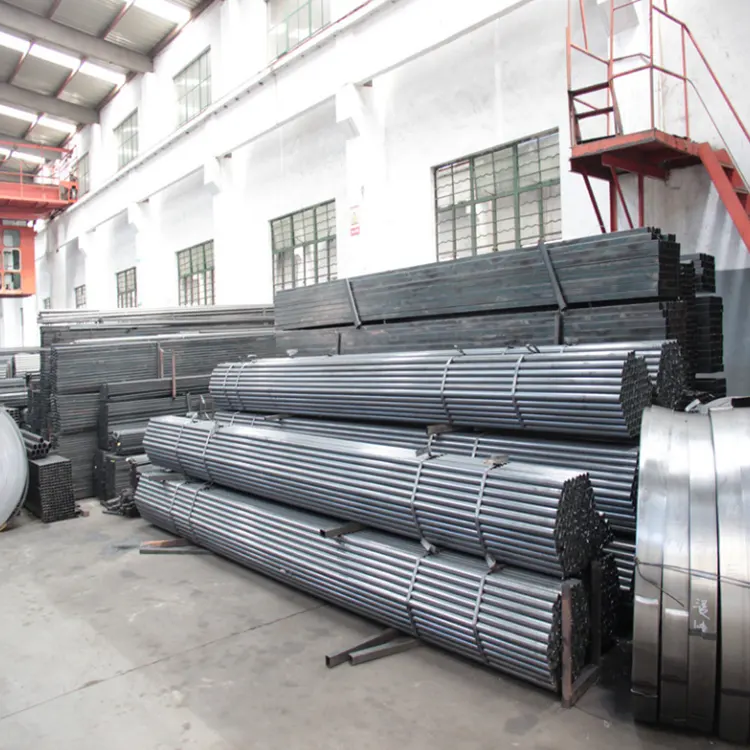
Højfrekvent svejset rør med lige søm
1. Forbehandling af råmateriale: afvikling af stålspiral, udfladning, justering, lagring af strømsløjfe
2. Formning og rulning af rør: Stålbånd rulles til et cirkulært røremne ved rulning
3. Højfrekvent svejsning: Kant-hot-melt-ekstrudering, fjernelse af svejseudløbere
4. Køling og formning: vandkøling til afkøling, dimensionering, udretning af røret
5. Online fejldetektion: registrering af svejsehuller, revner osv. defekter
6. Skær til standardlængde: Brug en flyvende sav til at skære i standardlængden
7. Bearbejdning af færdigt produkt: affasning, vandtrykstest, kvalitetskontrolmærkning, emballering
1. Bred stålstrimmel afvikling og udfladende, skrå spiralrullning af røremnet
2. Buesvejsning af både indre og ydre lag
3. Fejldetektion, bearbejdning af rørendens rille, vandtrykstest
DN nominel diameter + ydre diameter + almindelig vægtykkelse 1. DN15 (4 tommer): Φ21,3, vægtykkelse 2,5/2,75/2,8 mm 2. DN20 (6 tommer): Φ26,9, vægtykkelse 2,5/2,75/2,8 mm 3,3 tommer DN25, (1 tommer tykkelse): 2,75/3,0/3,2 mm 4. DN32 (1,2 tommer): Φ42,4, vægtykkelse 2,8/3,2/3,5 mm 5. DN40 (1,5 tommer): Φ48,3, vægtykkelse 3,0/3,2/3,5 mm 6, DN50., vægtykkelse 3,0/3,2/3,5 mm (2,0 tommer). 3,0/3,2/3,5 mm 7. DN65 (2,5 tommer): Φ76,1, vægtykkelse 3,2/3,5/4,0 mm 8. DN80 (3 tommer): Φ88,9, vægtykkelse 3,5/4,0/4,5 mm 9, DN1000: 3,4 vægtykkelse 100 3,75/4,0/4,5 mm 10. DN150 (6 tommer): Φ168,3, vægtykkelse 4,0/4,5/5,0 mm 11. DN200 (8 tommer): Φ219,1, vægtykkelse 4,5/5,0/6,0 mm som standardlængde på 2 meter: 1 meter som hovedindstilling: 9
Almindelig ydre diameter + almindelig vægtykkelse 1. Φ26.8, Φ33.5: 2.0–3.0mm (møbler, ledninger) 2. Φ48 (special for stilladser): 2.75/3.0/3.2/3.5mm 3. Φ60, Φ8–4,0mm (enkelt hus) søjler) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (støtter af stålkonstruktioner) 5. Φ219–Φ630: 4–10 mm (store pælefundamenter, stålkonstruktioner)
1. Hovedydre diameter: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Almindelig vægtykkelse: 4-14 mm, almindeligvis brugt i teknik 6/8/10/12 mm
3. Længde: 6m, 12m, standard for 3PE anti-korrosionsbelægning med stor diameter
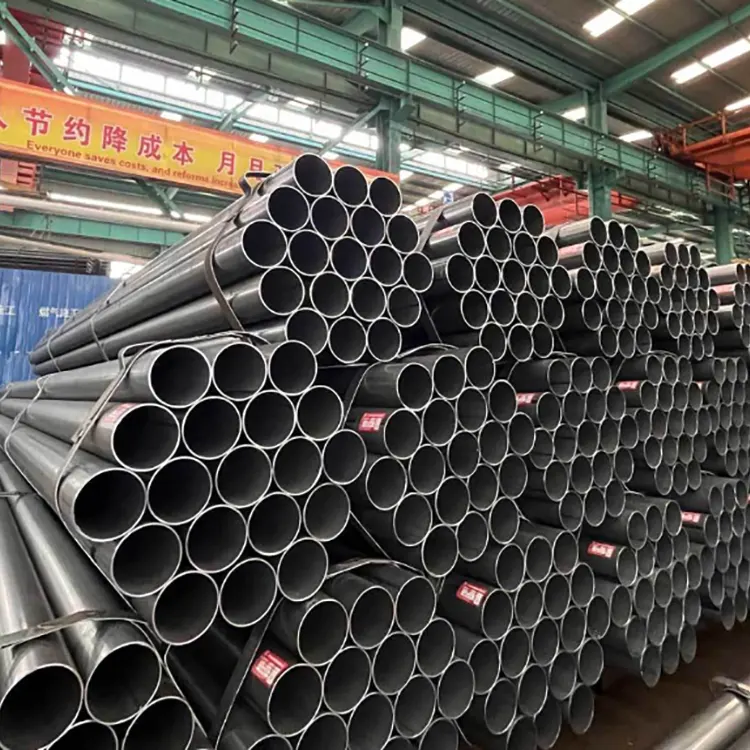
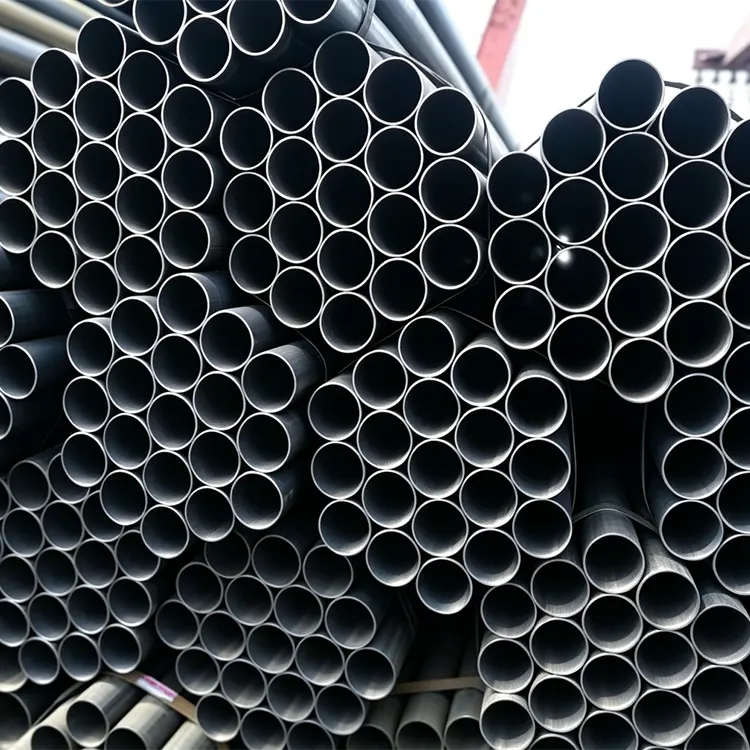
1. Bekræft materialespecifikationerne for indgående stålstrimler, udføre inspektioner af tykkelse og mekaniske egenskaber, og eliminer skæve, lagdelte og rustne defekte materialer;
2. Udfør fejldetektion på stumsvejsning af stålbånd for at forhindre potentielle farer forårsaget af svejsesømme i de færdige produkter.
1. Kalibrer regelmæssigt formvalserne for at kontrollere justeringen af stålstrimlerne og forhindre fejljustering, overlapning og ujævne mellemrum mellem røremner;
2. Overvåg formbuen for at undgå rynker i rørvæggene, buler og overdreven elliptiskhed.
1. Oprethold stabil højfrekvent strøm, ekstruderingsvalsetryk og svejsehastighed for at sikre fuld svejsesmeltning uden hulrum, slagger eller koldsvejsning;
2. Standardiser skrabeprocessen for indvendige og udvendige svejsevulster, og sørg for ingen ridser på grundmaterialet og ingen resterende svejseudløbere;
3. Kontroller strengt svejsetråden og fluxen til spiralrør, overvåg indtrængningsdybden og sørg for fuldstændige indvendige og udvendige svejsninger uden lufthuller eller revner.
1. Kalibrer regelmæssigt dimensioneringsenheden for at kontrollere den ydre diameter og vægtykkelsestolerancer;
2. Udfør online-retning for at eliminere rørbøjning og vridning, hvilket sikrer overholdelse af rethed;
3. Kalibrer regelmæssigt fluesaven for at sikre, at standardafvigelsen for den faste længde er inden for området.
1. Udstyr hele linjen med hvirvelstrøms-/ultralydsfejldetektion, udfør realtidsdetektering af svejserevner, ufuldstændig sammensmeltning og porer, og marker automatisk de ikke-overensstemmende sektioner;
2. Kalibrer regelmæssigt fejldetektionsudstyret for at undgå manglende registreringer og fejlvurderinger.
1. Udfør vandtryksprøver på hvert rør til væskebrug, opretholdelse af standardtrykket og kontroller for utætheder eller svejserevner;
2. Forøg det statiske vandtryksvarighed for højtryksrørledninger, og følg nøje testspecifikationerne for spiralrør med stor diameter.
1. Bearbejd flade hoveder og affasninger ensartet og sikrer ingen grater, indhak eller deformationer ved rørenderne;
2. Udfør en omfattende manuel inspektion af overfladen: sortering og isolering af ridser, rust, fordybninger og svejsevulstfejl.
1. Kontroller strengt syrevasken, zinktemperaturen og belægningstykkelsen i galvaniserings-/anti-korrosionsprocessen, og sørg for, at belægningen ikke går glip af, afskalning;
2. Tag prøver fra de færdige produkter til træk-, kompressions- og bøjningsmekaniske test, og kontroller materialets egenskaber igen;
3. Mærk tydeligt etiketterne, klassificer og pak, bevar kvalitetskontrolregistreringer og opnå produktsporbarhed.
1. Inspicér, kalibrer og vedligehold regelmæssigt formningsvalser, svejsemaskiner og fejldetektionsinstrumenter;
2. Operatører har certifikater og udfører regelmæssige procesparameterinspektioner, standser maskinen øjeblikkeligt og justerer, når der opstår abnormiteter.
Adresse
S213 Jinghai District, Tianjin City, Kina
Tlf