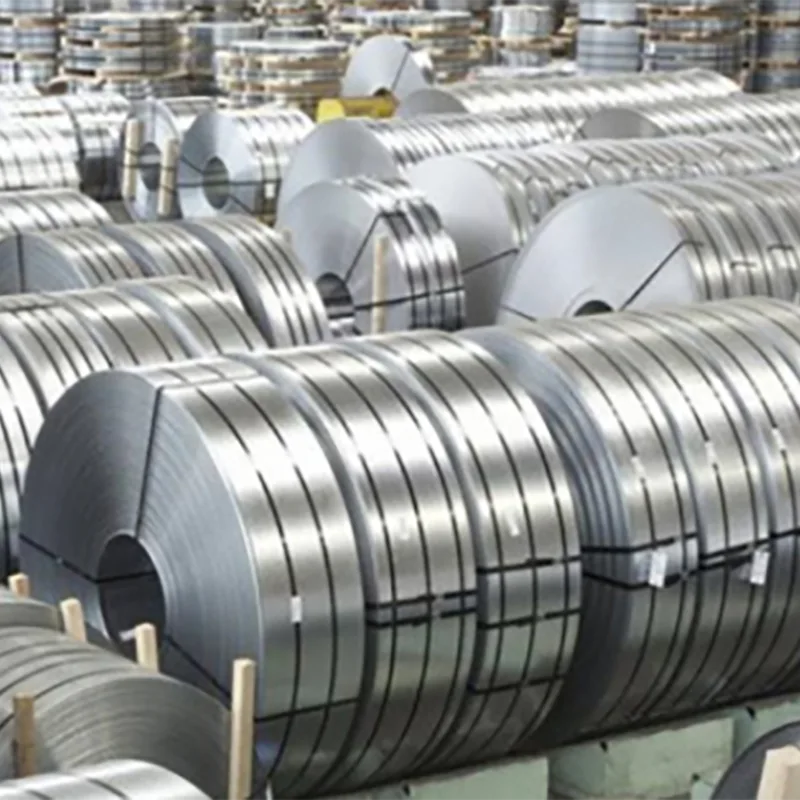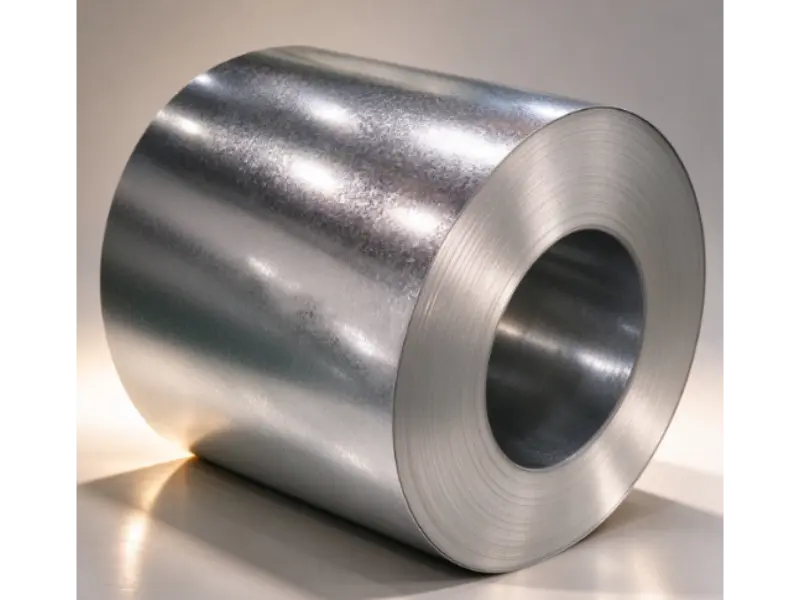
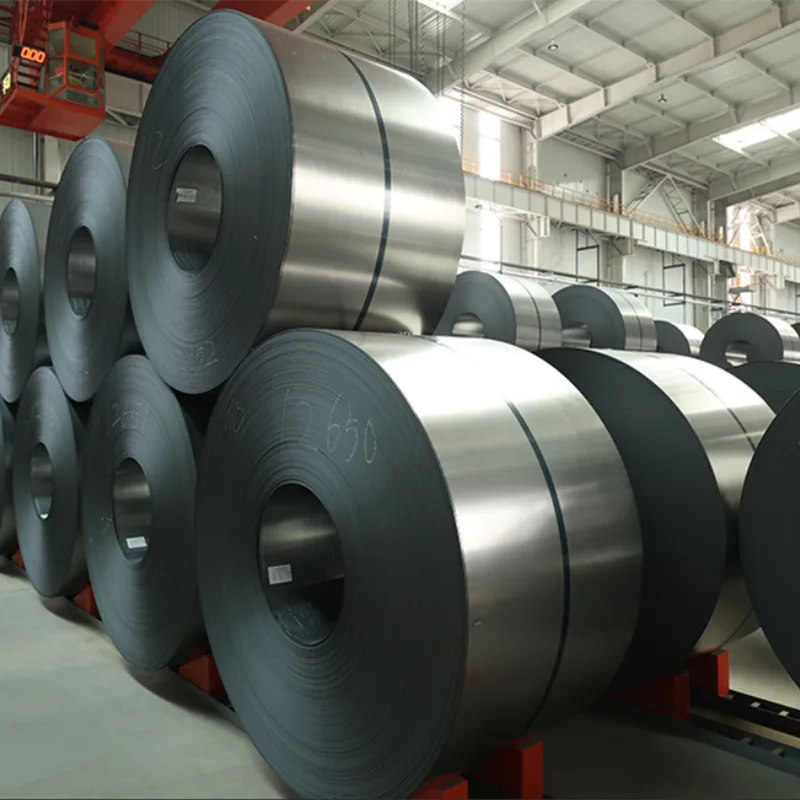
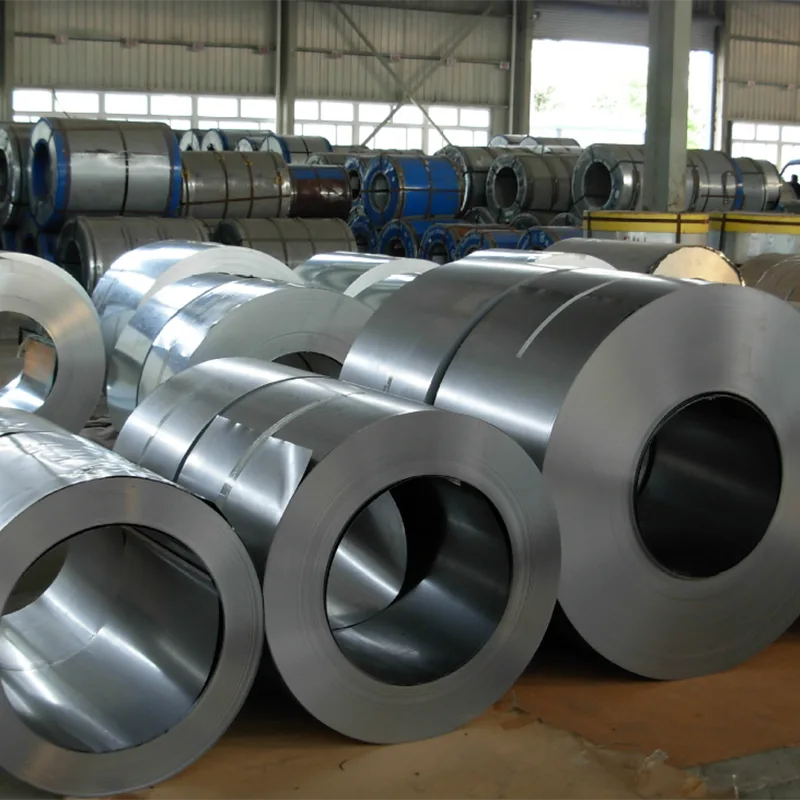
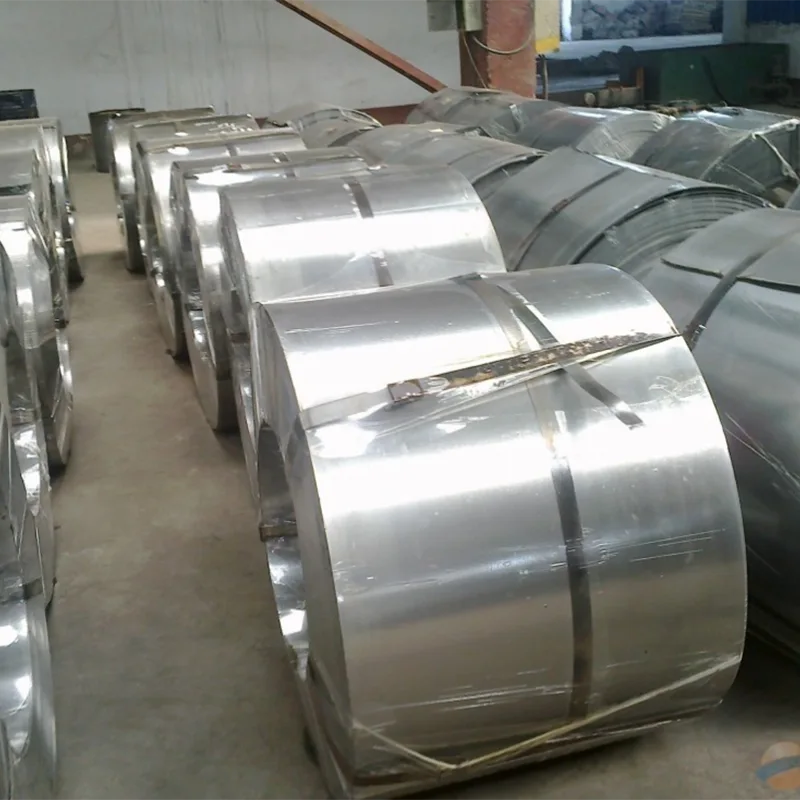
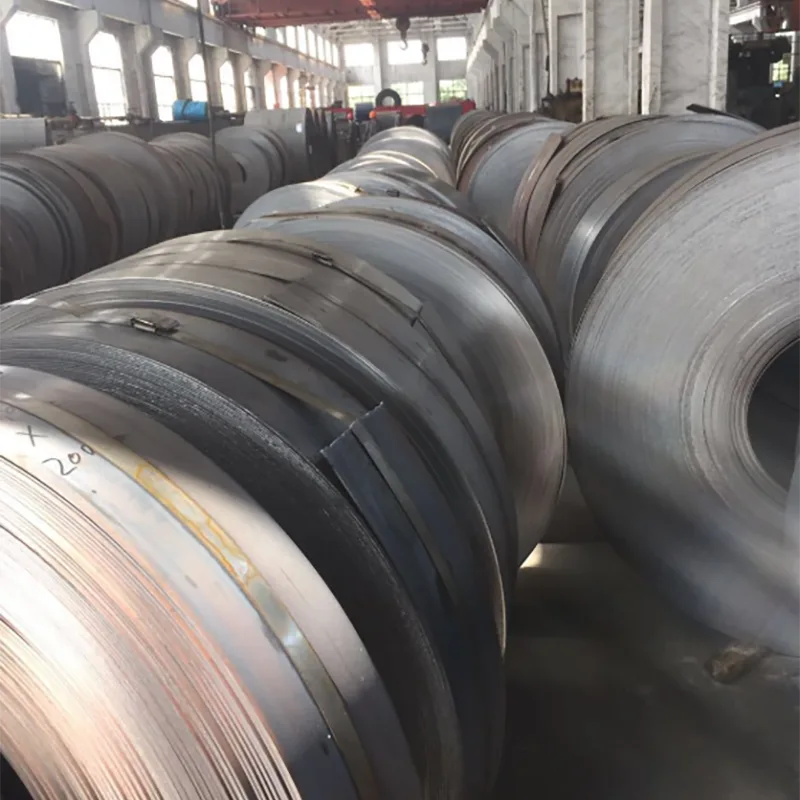
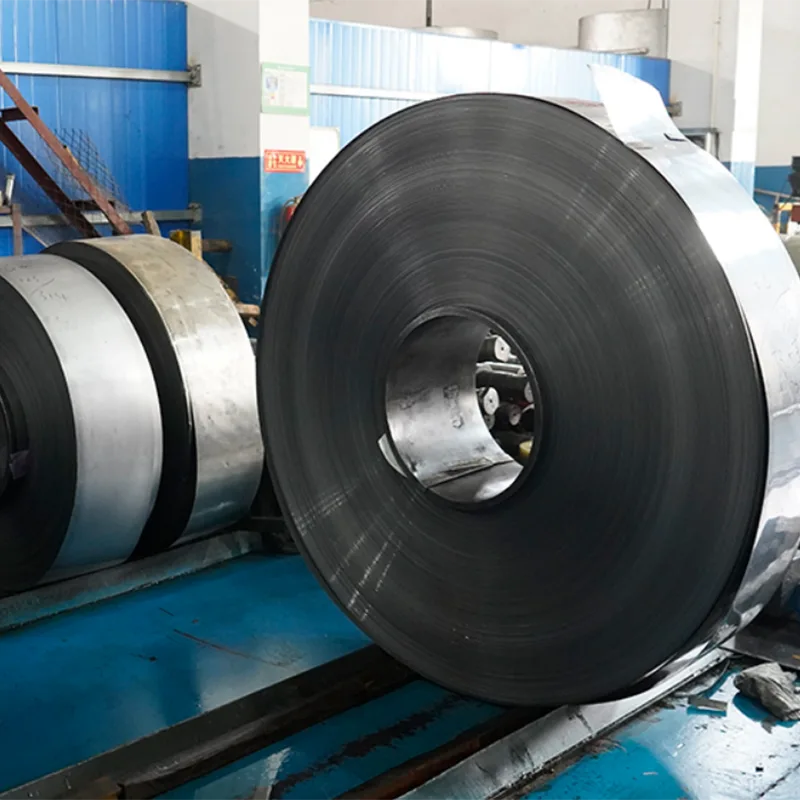
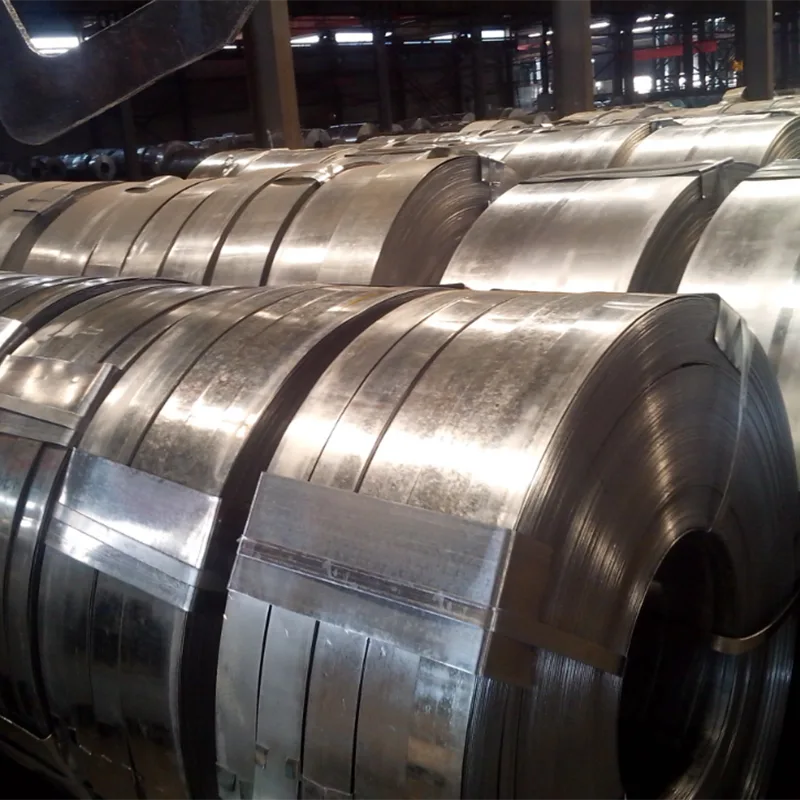
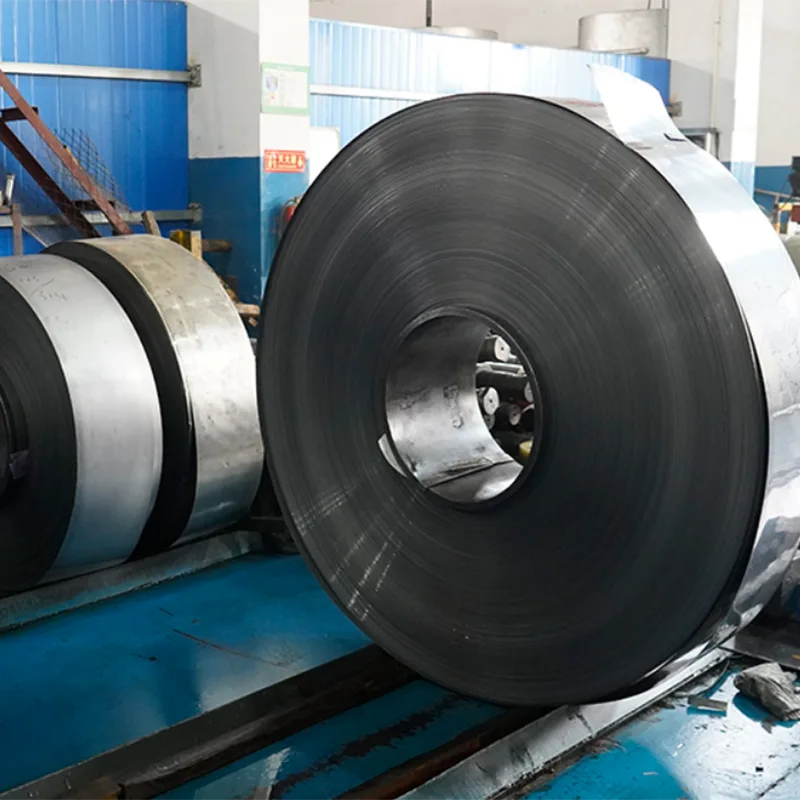
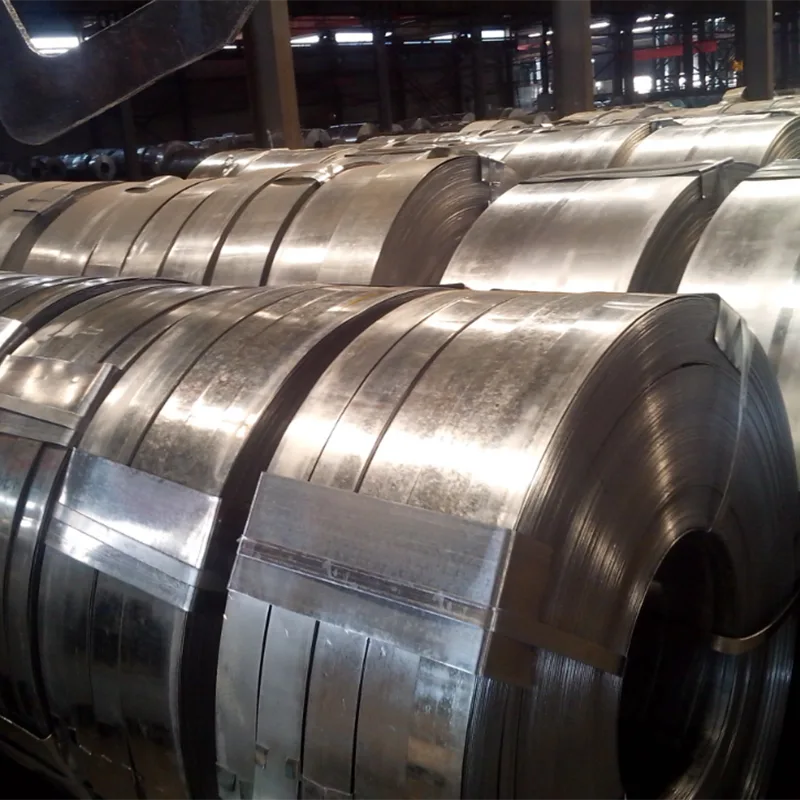
China Cold Rolled Steel Strip produceret af ShixinDa Factory har en tykkelse fra 0,15 til 3,0 mm og kan leveres som originale spoler eller langsgående smalle strimler. De indvendige diametre af stålspolerne fås i 508 mm eller 610 mm; vægten pr. spole er velegnet til containerforsendelse. Tykkelsen og breddetolerancerne overholder strengt eksportpræcisionskvaliteter, og strimlens fladhed kontrolleres præcist.
De mekaniske egenskaber er stabile; flydespænding, trækstyrke og forlængelsesværdier kan skræddersyes til at opfylde kundens tekniske specifikationer. Den kemiske sammensætning er strengt kontrolleret til at omfatte kulstof, mangan, svovl og fosfor; dybtrækskvaliteten har reduceret indhold af urenheder for at forhindre rynkedefekter på stemplingsoverfladen. Overfladefinishkvaliteter er tilgængelige efter anmodning, med justerbar overfladeruhed; optioner med forskydningskanter eller rullekanter er tilvejebragt; og standard forsendelse inkluderer anti-rust oliebelægning.
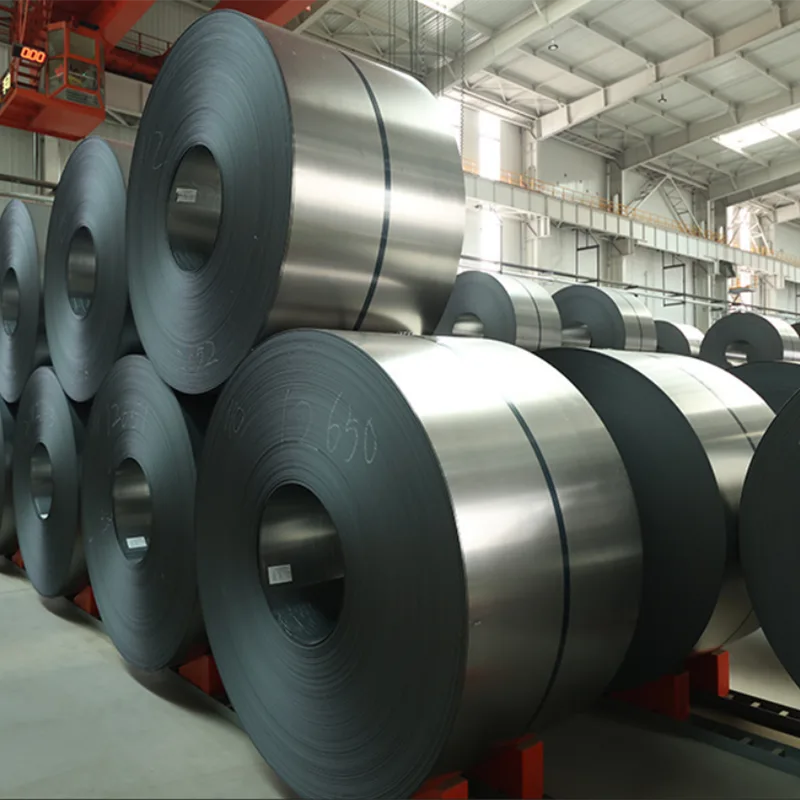
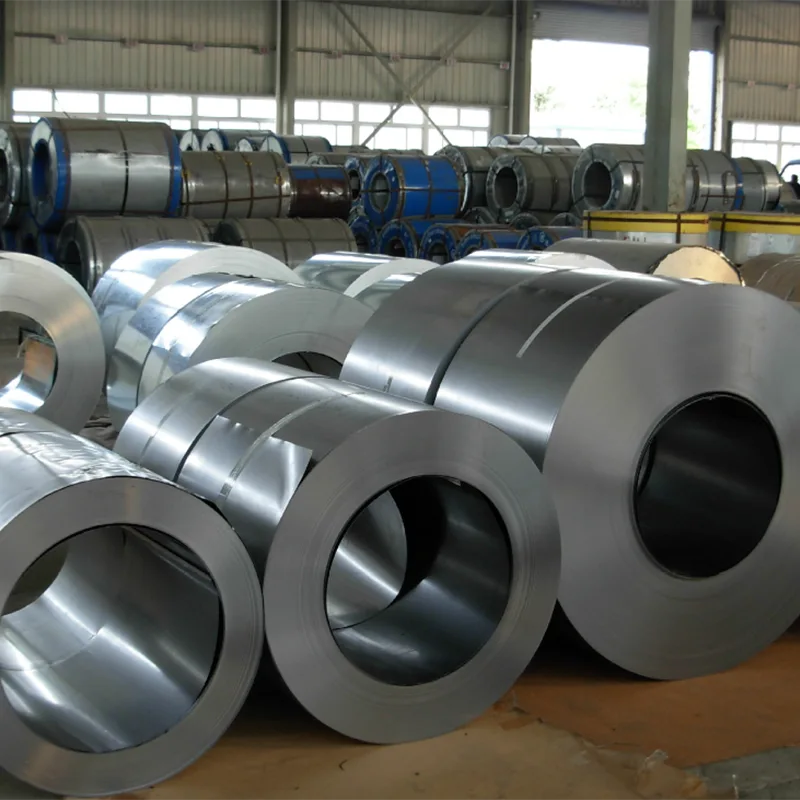
Råmateriale: Varmvalsede bredbånd som råmateriale
Svejsning og opvikling: Svejsning af flere stålbåndsspoler sammen for at forbedre kontinuerlig produktionseffektivitet.
Bejdsning: Brug saltsyre (tidligere svovlsyre) til at fjerne overfladen af jernoxidbelægninger, hvilket sikrer en glat stålbåndsoverflade og reducerer rulleslid.
Efter syltning rengøres, tørres og skæres i ruller.
Rul den afkalkningsbehandlede plade til slutproduktets tykkelse på koldvalseværket.
Den samlede reduktionsprocent er generelt mellem 60 % og 90 %.
Spændingsvalsning anvendes til at sikre en lige pladeform og kontrol af tykkelsesvariation.
Valsemetoderne er klassificeret i tre typer: enkeltbords reversibel valsning, multi-bord kontinuerlig valsning og fuldt kontinuerlig valsning.
Den maksimale rullehastighed kan nå 41,6 m/s; den årlige produktion af et fuldt kontinuerligt valseværk kan overstige 2 millioner tons.
Processmøring: Typisk bruges emulsioner til afkøling og smøring; til valsning af tynde sektioner eller hårde metaller anvendes rene oliesmøremidler (f.eks. palmeolie).
Udglødning: eliminerer hærdning af koldvalsning, gør det muligt for stålpladen at omkrystallisere og blødgøre, og genopretter dens plasticitet.
Fladhed: Let koldvalsning med en lille reduktionshastighed på 0,5 %–4 %; formålene omfatter:
Forebyg forekomsten af et tydeligt udbyttetrin under trækbelastning.
Forbedre pladeformen
Opnå den nødvendige overfladeruhed
Belægning: De stålstrimler eller -plader, der kræver belægning, skal føres ind i forarbejdningsenhederne for galvanisering, fortinning, alu-belægning eller organisk belægning.
Klipning: Klipning i længderetningen bruges til kantklipning eller opdeling af materiale i strimler efter bredde; tværgående klipning skærer materialet i individuelle ark efter længde.
Olieret emballage: Påfør anti-rust olie; pakke efter inspektion og klassificering inden afsendelse fra fabrikken.
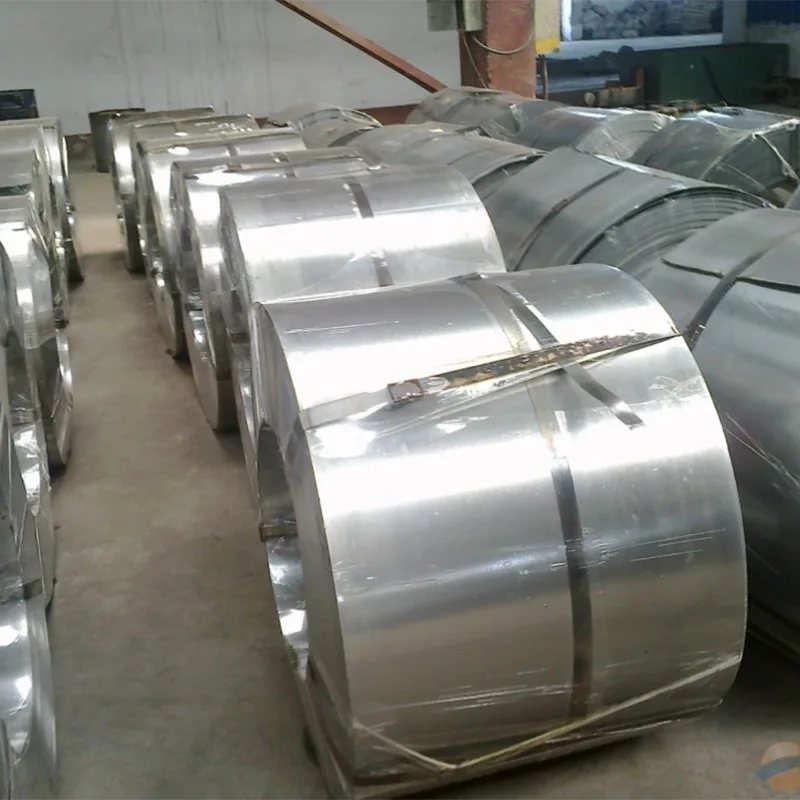
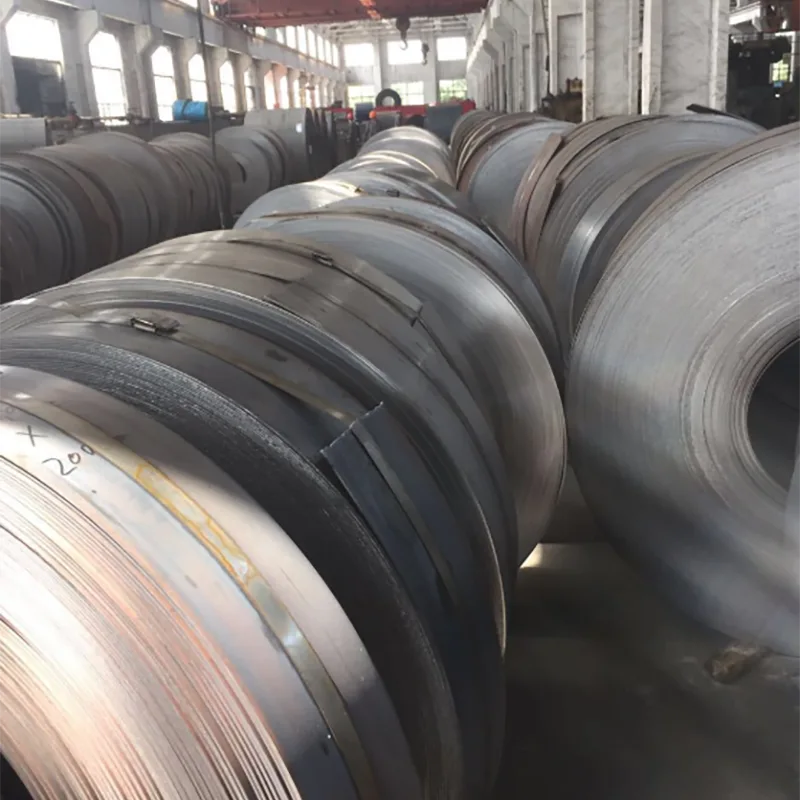
Koldvalsede stålbånd fremstilles ved koldvalsning af varmvalsede stålspoler ved stuetemperatur; dets produktdesign fokuserer på dimensionsnøjagtighed, overfladekvalitet, mekaniske egenskaber, formbarhed og operationel ydeevne, samt kompatibilitet med efterfølgende forarbejdningsoperationer. Kerneegenskaberne er som følger:
Høj tykkelsesnøjagtighed: Koldvalset ved stuetemperatur med robuste valseværkskontrolfunktioner; tykkelsestolerancen er væsentligt overlegen i forhold til varmvalset båndstål, hvilket muliggør produktion af tynde bånd (primært i området 0,1-3,0 mm) for at opfylde kravene til stansning og præcisionspladekomponenter; tilgængelig i standard-, højpræcisions- og ultrapræcisionskvaliteter til valg.
Kontrollerbar bredde og profil: Under design kan seglbøjningen, vridningen og bølgerne kontrolleres præcist for at sikre rethed; skæring med fast bredde understøttes, hvilket gør den velegnet til efterfølgende stansning, svejsede rørfabrikation og komponentbearbejdning.
Rullende design: Anvender kraftige stålspoler for at minimere spolskiftende nedetid, hvilket gør den ideel til kontinuerlig stempling og kontinuerlige belægningsproduktionslinjer.
Skelne mellem forskellige overfladefinishkvaliteter: standard overflade, højere kvalitet overflade og premium finish overflade; designkontroller til oxidbelægninger, ridser, pletter og rullemærkedefekter.
Kontrollerbar overfladeruhed: Ra-værdien kan indstilles ved hjælp af en flad rullende rulle, hvilket gør den velegnet til stanseapplikationer for at forhindre ridser, til spraybelægningsadhæsion eller til galvanisering og belægningsprocesser; en højglans overflade er ideel til udseendedele, mens en moderat ru overflade er velegnet til dybdetegning.
Kan konfigureres til efterfølgende behandling: velegnet til overfladebehandlingsprocesser såsom galvanisering, farvebelægning, spraymaling, galvanisering og andre overfladebehandlingsoperationer.
Standard Commercial Grade (CQ): Moderat styrke; velegnet til enkle bøjnings- og formningsapplikationer; bruges til huse og basiskomponenter.
Dybtrækningsgrad (DQ/DDQ): reducerer flydestyrken, øger forlængelsen, kontrollerer udbytteplateauet og forhindrer Luders-bånd – ideelt til dybtrækning og komplekse prægede dele.
Højstyrke koldvalsede båndstål: Gennem optimeret sammensætning, valsning og udglødningsprocesdesign forbedres dets trækstyrke; den er velegnet til strukturelle komponenter, forstærkningselementer og letvægtskomponenter, balancerer styrke og formbarhed.
Hårdhedsområdet er bredt og spænder fra bløde dybtrækningsforhold til højhårdhedstilstande (valsede hårde coils); disse valsede hårde spoler udsættes ikke for udglødning, hvilket resulterer i høj styrke, men dårlig plasticitet, hvilket gør dem kun egnede til simple bukkeoperationer.
Valg af udglødningsproces: vælg mellem fuld udglødning (til blødt materiale, velegnet til stempling), delvis udglødning eller valsning (uglødning), afhængigt af formningsvanskeligheden.
Planhedsbearbejdningsdesign: Eliminering af udbytteplatforme, forbedring af pladeformen og styring af overfladeruhed er vigtige designovervejelser for dybtrækkende koldvalset båndstål.
Kemisk sammensætning design: primært lavt kulstofindhold; dybtrækningskvaliteter har reducerede C- og Si-niveauer med passende Mn-indhold; højstyrkekvaliteter inkorporerer mikrolegeringselementer for at balancere styrke, svejsbarhed og formbarhed.
Svejsbarhed: Koldvalset båndstål med lavt kulstofindhold udviser fremragende svejsbarhed, hvilket gør det velegnet til punktsvejsning og buesvejsning i stemplingssvejsede samlinger.
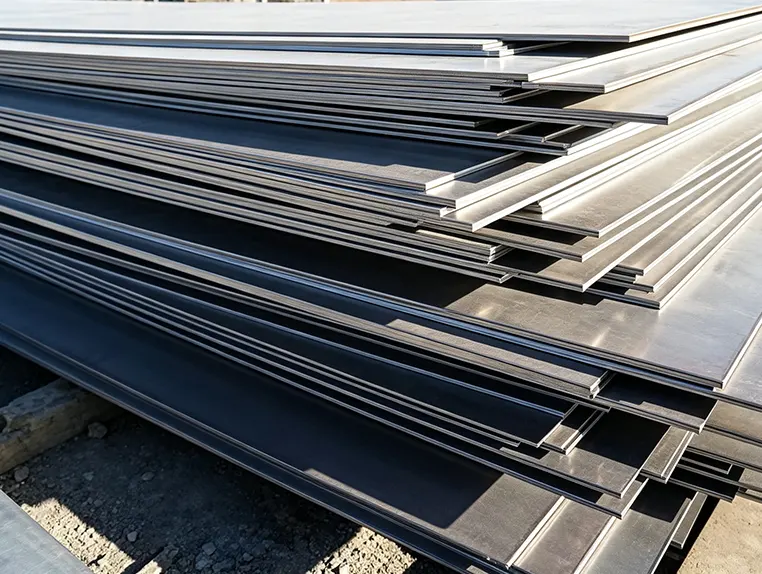
Leveringsmuligheder: Primært stålspoler; alternativt kan materialet skæres i koldvalsede stålplader eller langsgående smalle strimler, velegnet til forskellige typer udstyr.
Beskyttende design: Overfladen er belagt med rustbeskyttende olie for at forhindre korrosion under opbevaring og transport.
Anvendelsessegmentering: Dækker blandt andet husholdningsapparater, bilkomponenter, hardwareprodukter, svejsede rør, kabelbakker, computerchassis og kabinetter; hver applikation er forbundet med dedikerede materialekvaliteter og ydeevnespecifikationer.
|
projekt |
Almindelige eksportparametre |
bemærkninger |
|
tykkelse |
0,15-3,0 mm |
Mainstream: 0,32,0 mm; i henhold til GB/T 7082-2019 / ASTM A568M tolerancespecifikationer |
|
bredde |
Bred rulle≥600 mm; Smal strimmel <600 mm |
Original rulle; langsgående opskåret stålbånd |
|
tykkelsesafvigelse |
Standard nøjagtighed, høj nøjagtighed, høj præcision |
Oversøiske kunder angiver ofte EN/ASTM-tolerancer. |
|
Bredde tolerance |
Original rulle: 0–+5 mm; Slidset smal strimmel:±0,3–±0,5 mm |
Strengere tolerancekrav til opskæringsmaterialer |
|
Mønsterform / Fladhed |
Niveauer I, II og III; enhed: mm/m |
Hvis kunden har specifikke stemplingskrav, bedes du angive dem tydeligt. |
|
Leveringsmetode |
Stålspiraler, langsskårne smalle strimler, tværskårne flade plader |
Størstedelen af eksporten består af stålspoler. |
Adresse
S213 Jinghai District, Tianjin City, Kina
Tlf