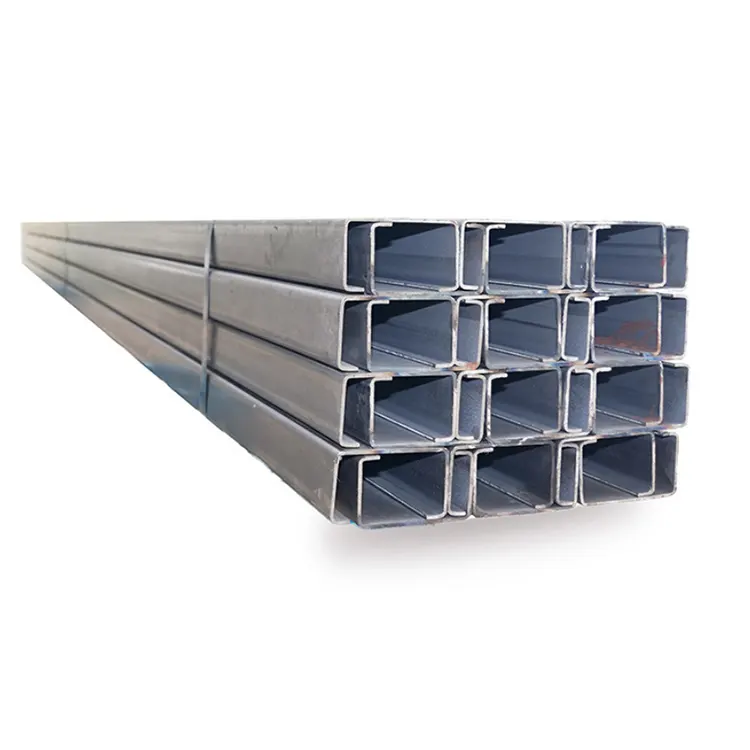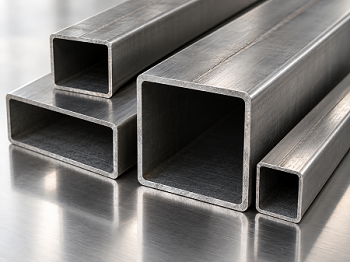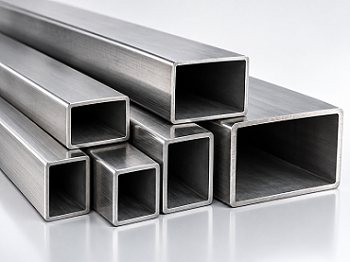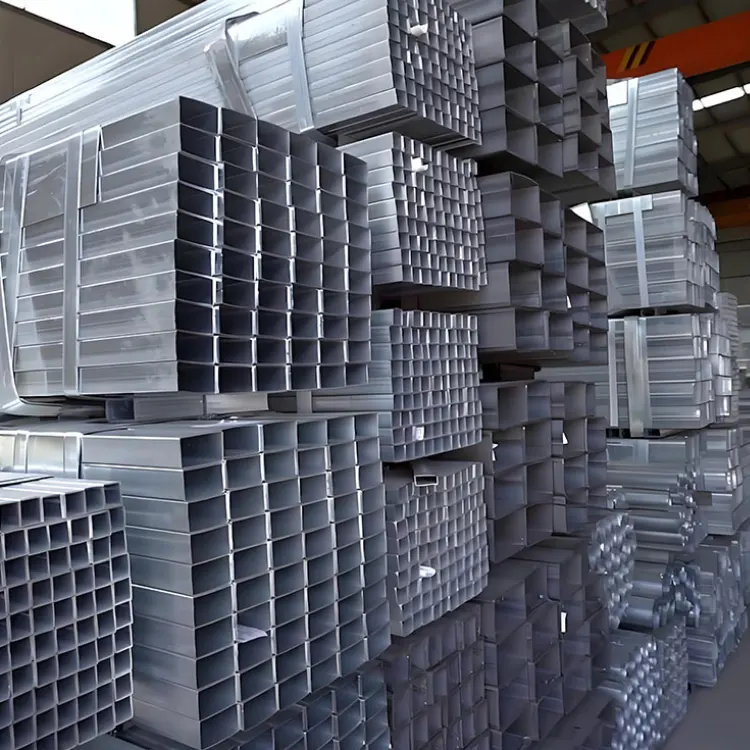
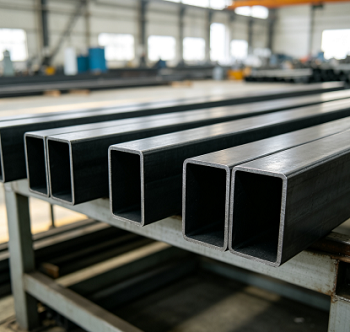
Koldtrækning er den langsomste metode til fremstilling af firkantede rør, men det er ofte den eneste måde at sikre, at maskinmestre ikke behøver at skære nyt materiale. Processen med koldtrukne firkantede og rektangulære rør begynder med et rundt røremne - enten varmvalset sømløst eller højfrekvenssvejset (HFW). Materialevalg er førsteprioritet, da antallet af trækgennemgange afhænger af stålets duktilitet - specifikt hvor meget det kan strækkes, før det revner.
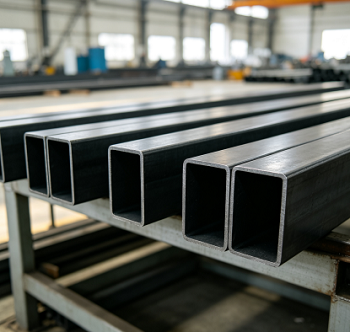
Røremnet udglødes først. Koldtrækning forårsager arbejdshærdning; startende med et blødt, spændingsfrit emne sikrer, at tværsnittet kan trækkes ned over flere gennemløb, uden at hjørnerne revner.
Mølleskal fjernes via syrebejdsning, efterfulgt af påføring af fosfat- og sæbebaserede smørefilm. Uden disse lag ville friktion mellem stålet og matricen rive overfladen og fremskynde matriceslid.
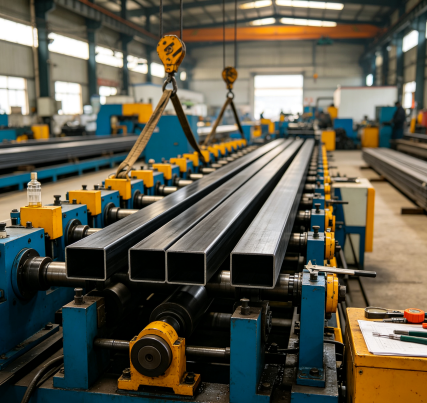
Enden af koldtrukne firkantede og rektangulære rør sænkes (reduceret i diameter) for at passe gennem matricen. Det trækkes derefter gennem en firkantet eller rektangulær matrice, der indeholder en indvendig dorn - en kritisk komponent, der forhindrer rørvæggene i at kollapse, og den indre boring bliver off-center.
Hver passage reducerer typisk tværsnitsarealet med 10% til 20%; overskridelse af denne grænse risikerer at knække hjørnerne. Mellemudglødning er påkrævet for at genoprette plasticiteten, hvilket forklarer, hvorfor snævre toleranceprofiler ofte kræver to til fire trækgange og en produktionscyklus, der strækker sig over flere uger.
Det færdige rør gennemgår multi-vals-retning, skåret-til-længde-behandling og endeafgratning. Hvis tegning er det sidste formningstrin, følger afspændingsudglødning. Til sidst bliver hvert rør målt, olieret og bundtet.
Hvis det blot skal skæres og svejses ind i en ramme, er standardpræcision normalt tilstrækkelig – penge er bedre brugt på vægtykkelse. Men hvis røret kræver bearbejdning, fungerer som en styreflade eller skal passe sammen med en bearbejdet flad overflade, skal du angive højpræcisionstolerancer.
"Hårdttrukne" giver den højeste styrke og laveste pris, da det eliminerer det endelige udglødningstrin. Udglødning genopretter duktiliteten, hvilket gør materialet velegnet til bukning, udfladning eller omfattende bearbejdning. Normalisering giver en ensartet mikrostruktur, ideel til dele, der svejses først og udsættes for belastninger senere.
Mange købere standard til Grade 20# stål og blot øge vægtykkelsen. Skift fra 20# til 45# øger flydespændingen fra 245 MPa til 335 MPa; dette giver ofte mulighed for en reduktion i vægtykkelsen, hvor vægtbesparelserne opvejer forskellen i materialeomkostninger.
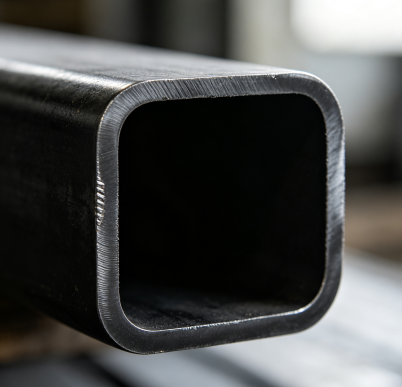
Radius af koldtrukne firkantede og rektangulære rør øges med vægtykkelsen – for vægtykkelser (S) ≤ 6 mm kan hjørneradius holdes inden for 2,0S, hvorimod den for 6-10 mm bliver 2,5S. Hvis en lille hjørneradius er obligatorisk, skal vægtykkelsen forblive inden for et tyndere område; hvis en radius angivet på tegningen ikke er teknisk mulig, informerer vi dig direkte.
Den dimension, der bestemmer montagesuccesen – hvad enten det er den indvendige boring, sidelængde eller diagonal – bør være den, vi kontrollerer mest strengt; marker det på tegningen, når du sender det til os.
Gantry-tværbjælker, lineære styrebeslag, robotbaser og arbejdsbordsrammer bruger typisk størrelser fra 50×50 til 120×120 mm, hvor materialer normalt er 20# eller Q345. Rethed og sidelængdetolerancer bestemmer direkte, om styreskinner forbliver parallelle efter installation; derfor kræver disse ordrer normalt højpræcisionsspecifikationer.
Mellemstangsafstandsstykker, ventilblokstøtter og kraftenhedsrammer anvender rør i størrelsen 40×40 til 100×100 mm. Her er både den indvendige boring og vægtykkelsen funktionelle dimensioner, så vi anvender dorntrækning frem for hulsænkning (diameterreduktion uden dorn).
Komponenter som rulleaksler, lameller, spændarme og rakelholdere varierer typisk fra 30×30 til 80×80 mm og bruger ofte 45# stål, da akseltapper skal bearbejdes for at modstå kontinuerlig drift. Disse dele er typisk bestilt i en udglødet tilstand; kunden udfører bearbejdningen og hærder dem derefter.
Sæderammer, tagbøjler, underrammekomponenter og anhængertræk (størrelser 25×25 til 60×60 mm; materialer Q235 eller Q345). Nøglefaktorer her er svejsbarhed og opretholdelse af ensartet vægtykkelse på svejsede beslagssteder.
Metalmøbler, medicinsk udstyr og fitnessudstyr: Hospitalssengestel, justerbare sæder, stel til fitnessudstyr og teleskophåndtag (størrelser 20×20 til 50×50 mm; vægtykkelse 1,0 til 2,0 mm). Vægtykkelsesensartethed er afgørende her, fordi disse dele normalt er pulverlakerede; ethvert trin i vægtykkelsen vil vise sig gennem belægningen.
Gelænderstolper, gelænderprofiler, gardinvægsrammer og elevatorstolrammer – ved hjælp af koldtrukne firkantede og rektangulære rør, hvor hjørneradius er en integreret del af designet.
De fleste købere sammenligner disse tre muligheder. Det rigtige valg afhænger af, hvilken specifik materialeegenskab der er mest kritisk for din samlings ydeevne.
| Ejendom | Koldtrukne (GB/T 3094-2012) | Koldformet / rulleformet | Varmbehandlet hulsektion |
| Sidetolerance | +/-0,20 til +/-0,30 mm ved høj kvalitet | Omkring +/-1 % af siden | Omkring +/-1 % af siden |
| Vægtolerance | +/-10 % S eller strammere ved høj kvalitet | +/-10 % S typisk | +/-10 % S typisk |
| Hjørneradius | Sæt ved matricen, 2,0 S ved tynd væg | 2t til 3t fra formningsrullerne | Større, mindre kontrolleret |
| Overflade | Poleret, syltet, glat | Møllefinish, lette rullemærker | Skaleret, grovere |
| Styrke | Hævet ved koldt arbejde gennem væggen | Kun hævet i hjørnerne | Som rullet |
| Brugerdefineret sektion | Har brug for en dedikeret die | Har brug for et passkifte | Trænger til et nyt rullesæt |
| Økonomisk størrelsesområde | Lille til medium, tynd til medium væg | Mellem til store, lange løb | Stor, strukturel |
| Enhedsomkostninger | Højest | Laveste | Midten |
Vores anlæg er beliggende i Daqiuzhuang, Tianjin, hvor rørafblænding, bejdsning, tegning, varmebehandling og galvanisering alle er tilgængelige inden for få kilometer. Vi kan skifte produktion til nye specifikationer på dage frem for uger. Vi citerer selv små ordrer - der er ingen minimumsordremængde (MOQ) - og prøveordrer følger samme produktionsproces som masseproduktion. Dokumentation ledsager forsendelsen; hver batch inkluderer et materialecertifikat (angivelse af varmenummer, kemisk sammensætning og mekaniske egenskaber) samt vores egne dimensions- og overfladeinspektionsregistre. Hvis et projekt kræver tredjepartsinspektion, skal du blot informere os om standarderne og inspektionsbureauet, når du bekræfter ordren, og vi vil arrangere inspektionen i henhold til den påkrævede prøveudtagningsplan.
A: Til udendørs anvendelser tilbyder vi varmgalvanisering, standardgalvanisering eller pulverlakering. Fortæl os venligst driftsmiljøet – såsom underjordiske, marine områder, gødningskontakt eller områder med udvaskning – og vi vil vælge den passende belægning.
A: I overensstemmelse med GB/T 3094-2012 koldtrækker vi kvaliteterne 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) og Q345 (B, C, D, E). Leveringsbetingelser omfatter hårdttrukket, udglødet eller normaliseret.
A: Standardpræcision er normalt tilstrækkelig til dele, der blot skæres til i længden og svejses ind i en ramme. Angiv høj præcision, hvis delene kræver bearbejdning, fungerer som styreflader eller er boltet til bearbejdede plane overflader. Forskellen er signifikant: for en sidelængde på 50 mm er den ±0,40 mm vs. ±0,30 mm; for 100 mm er det ±1 % vs. ±0,8 %. Inkluder venligst karakteren i din forespørgsel, så bekræfter vi den i ordren.
A: Ikke-standard firkantede rør kræver specialiserede matricer, og prisen på disse matricer skal dækkes af ordren; derfor kræver vi et rimeligt ordrevolumen i stedet for at angive en fast minimumsordremængde (MOQ).
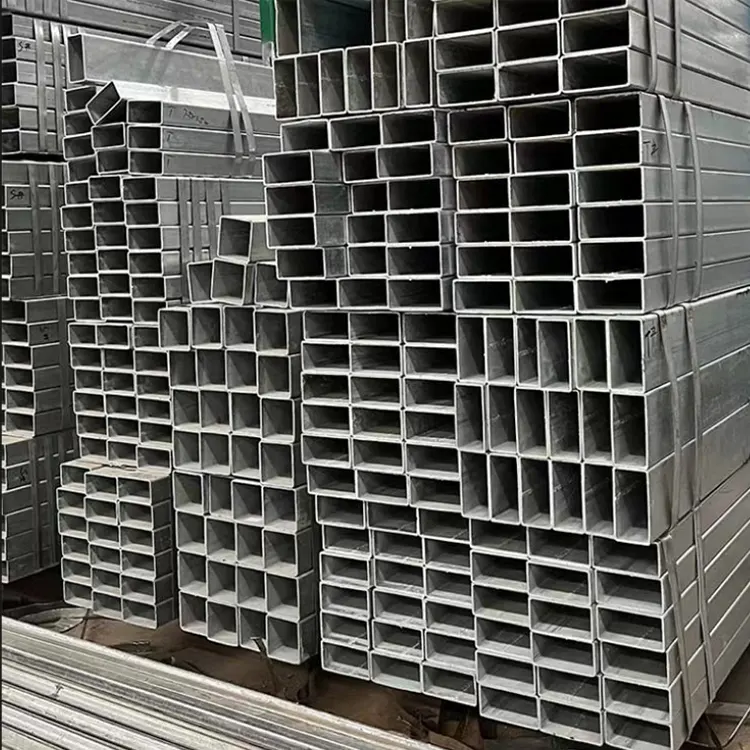
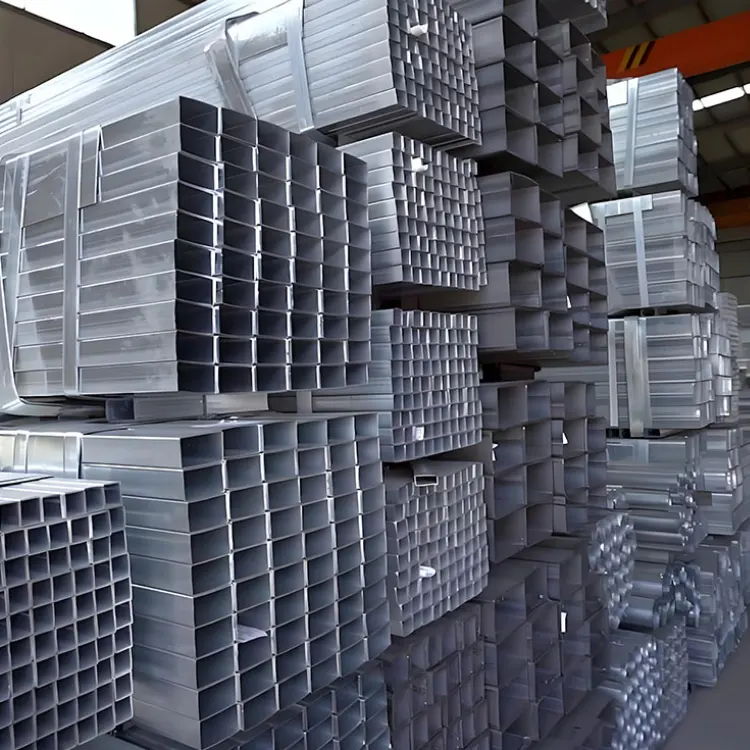
Sv: Koldtrukne firkantede og rektangulære rør leveres i syltet, fosfateret og let olieret tilstand, hvilket er ideelt til bearbejdning og maling.
A: Disse parametre bestemmes af matricen og dornen, ikke af maskinoperatøren. Dornen stabiliserer den indre boring - afgørende for ensartet vægtykkelse - mens matricens hjørneprofil bestemmer radius. Målinger tages ved hver passage, og færdige produkter verificeres i forhold til GB/T 3094-2012 standarder for sidelængde, vægtykkelse, sidekonkavitet/konveksitet, hjørneradius og rethed; registreringer vedligeholdes efter varmenummer.
Adresse
S213 Jinghai District, Tianjin City, Kina
Tlf